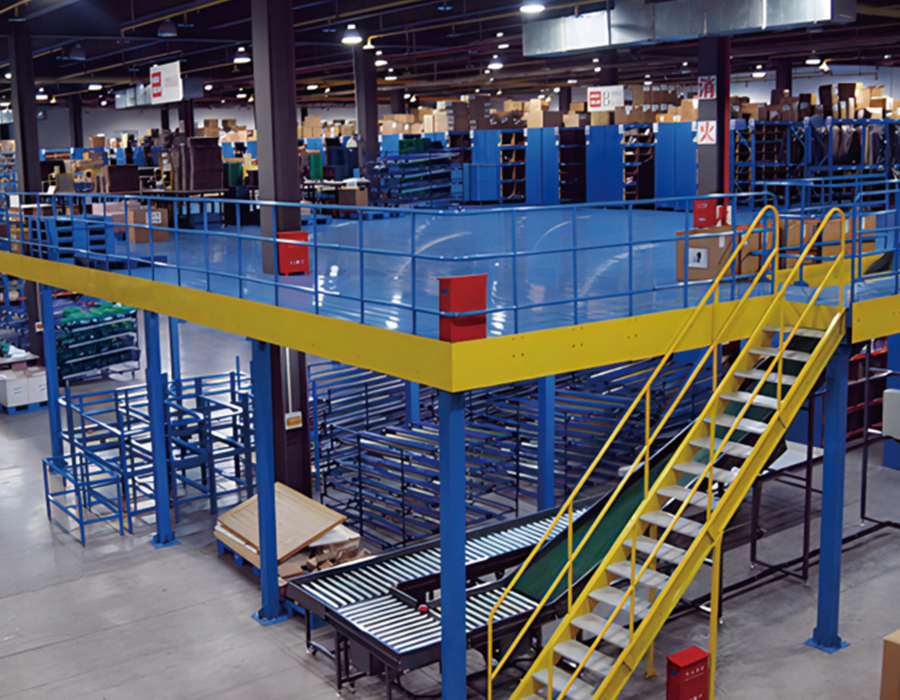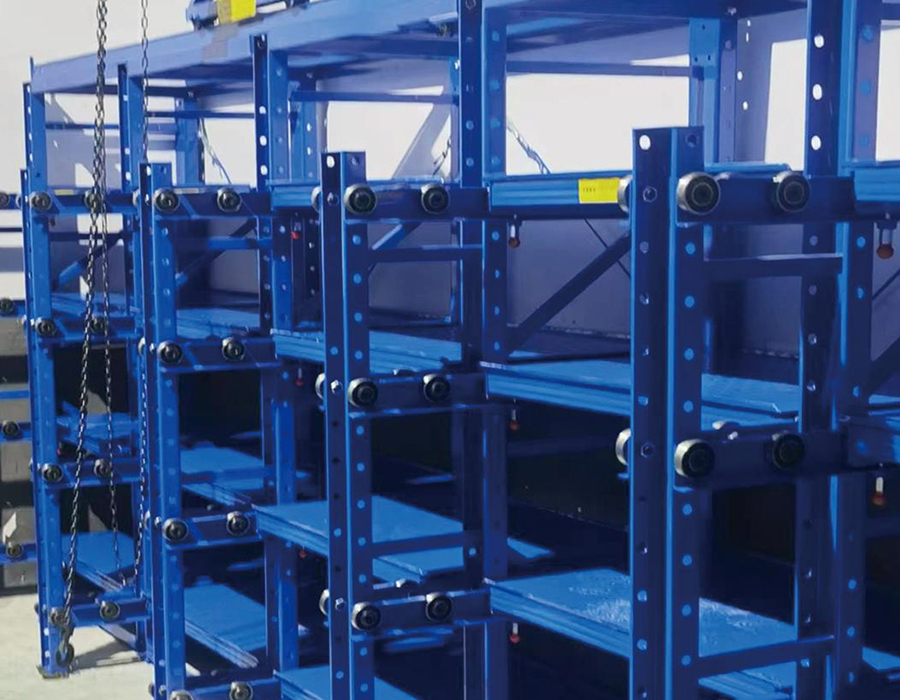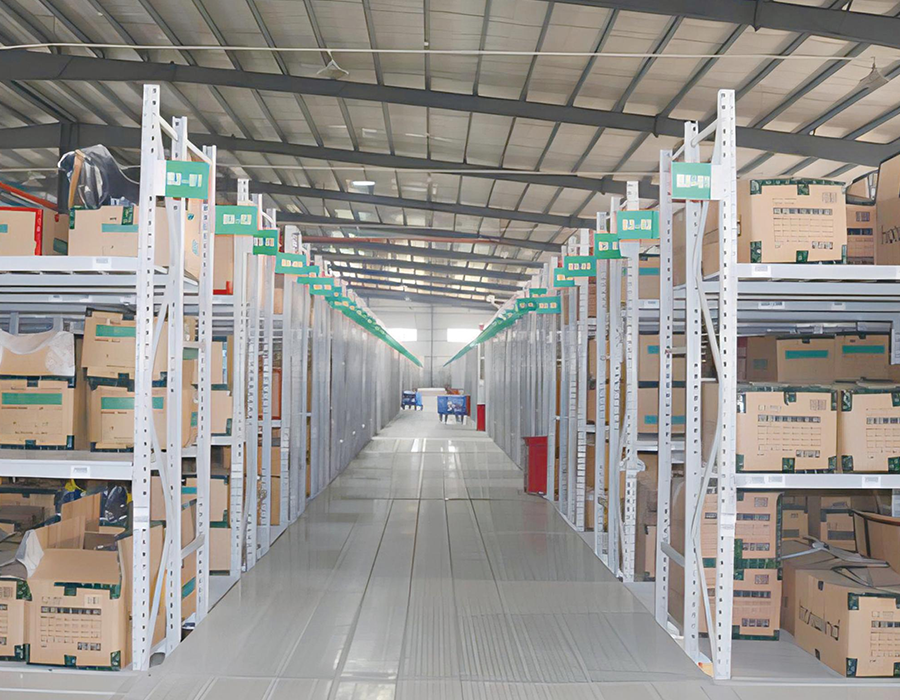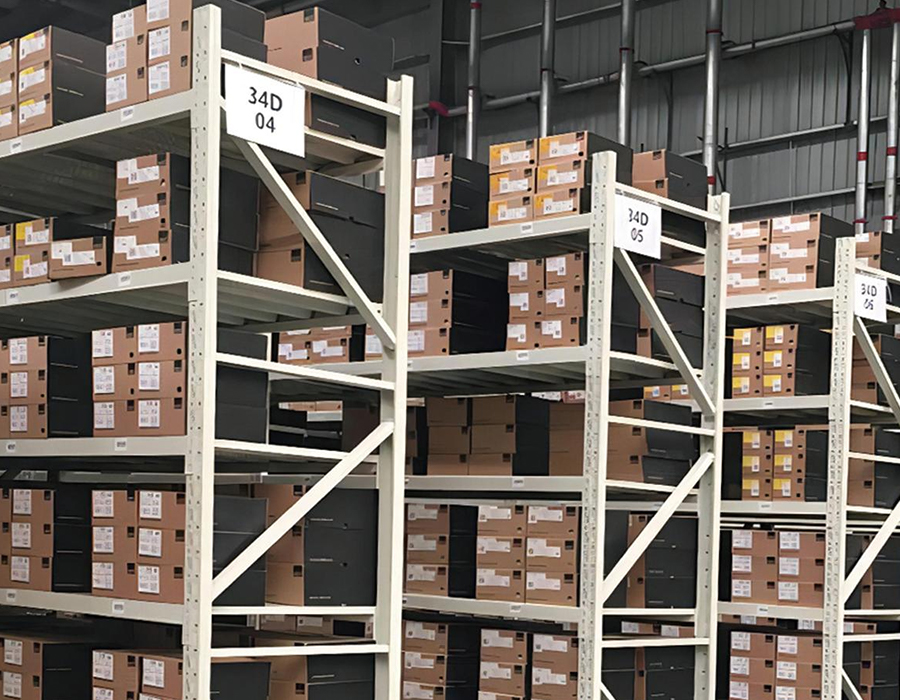
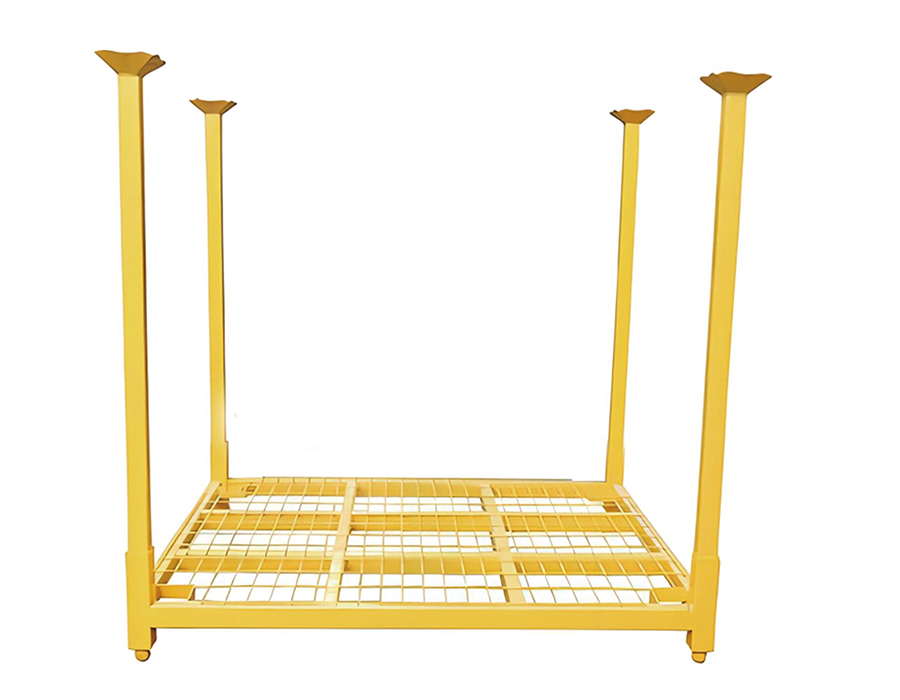
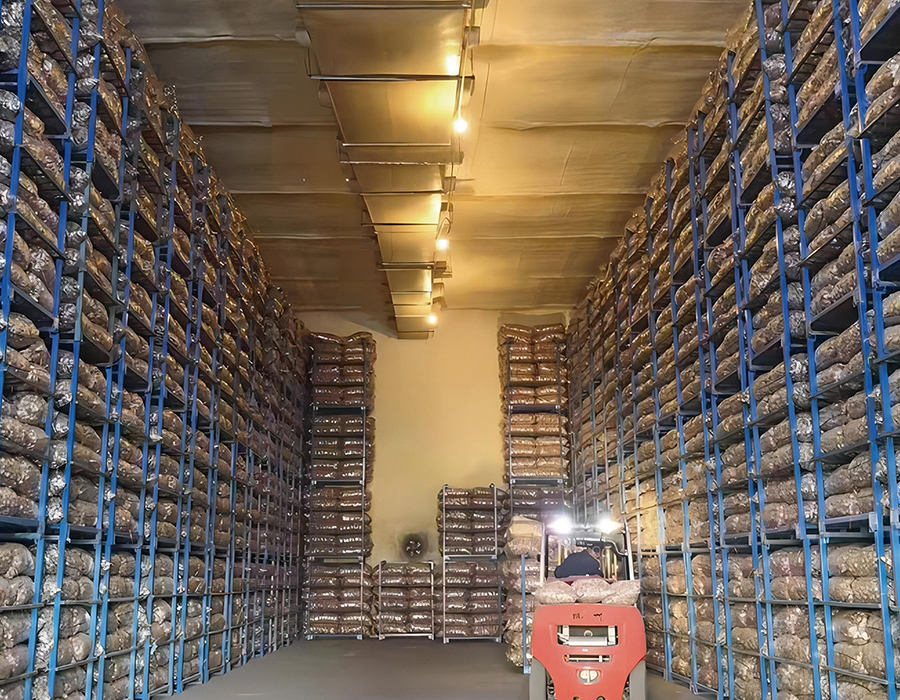
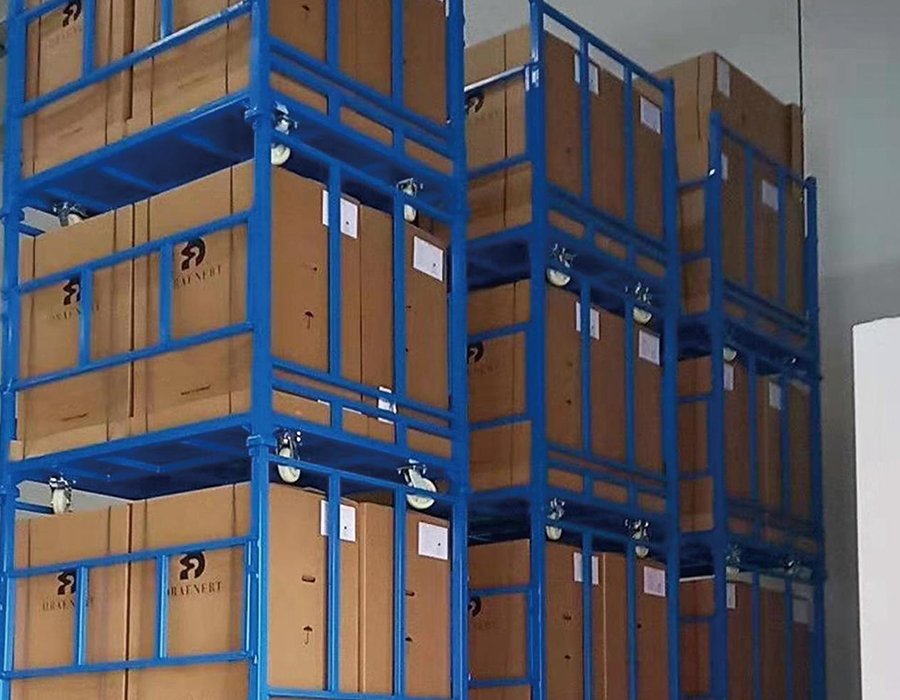
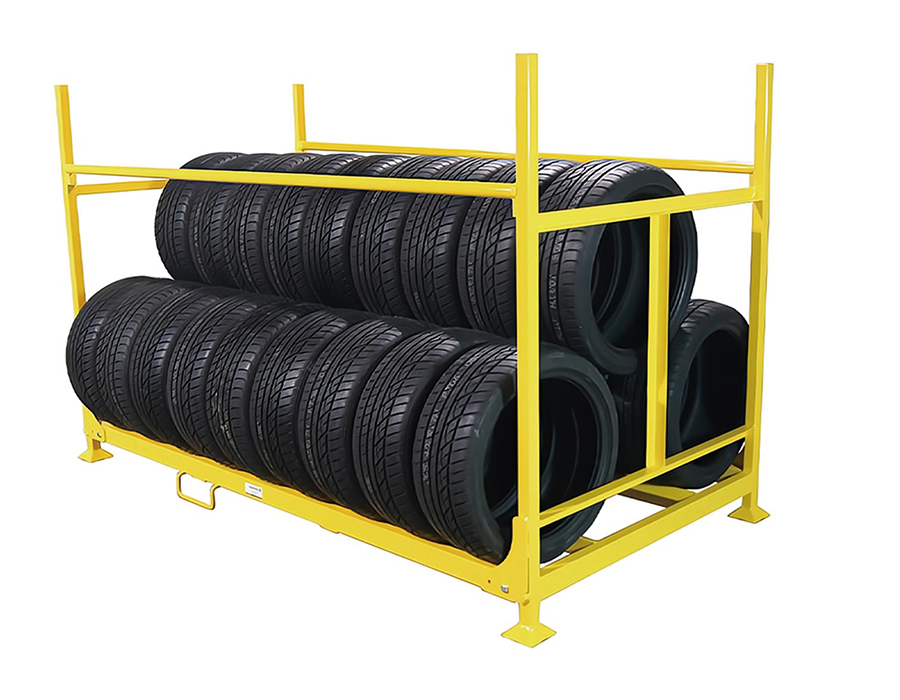
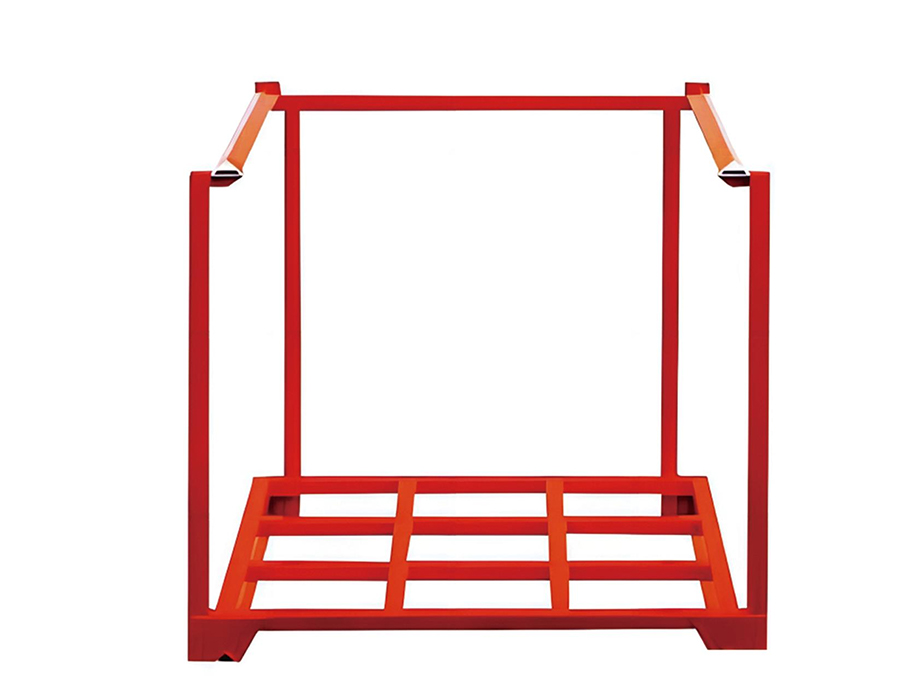
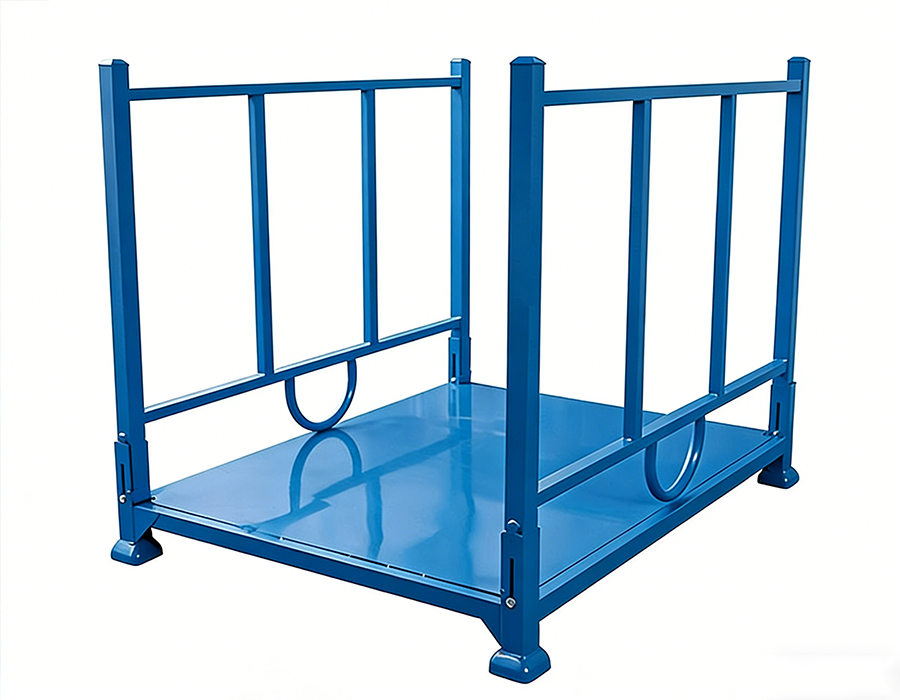
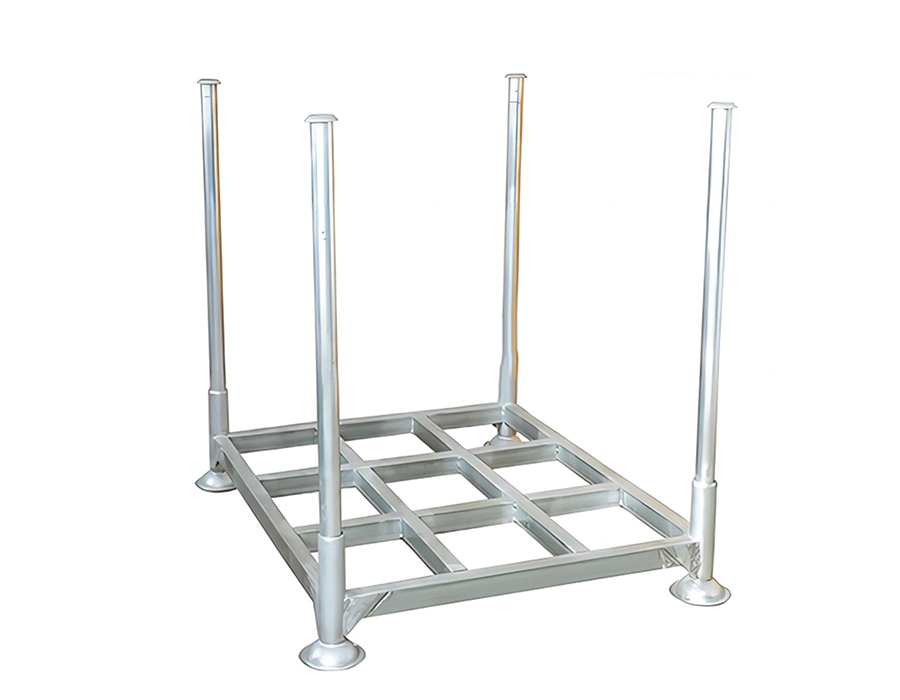
Stapelbare Regale sind modulare Lagersysteme, die für den Gabelstaplerbetrieb und die mehrstufige vertikale Stapelung konzipiert sind und in den Konfigurationen „Feste Lagerung“, „Faltbar“, „Pfostenpalette“ und „Umgekehrte Gitter“ für die Kühllagerung erhältlich sind, um den unterschiedlichen Anforderungen verschiedener Lagerumgebungen und Produkttypen gerecht zu werden.
Alle Varianten sind aus hochfestem Stahl gefertigt, um strukturelle Integrität und eine stabile mehrstufige Stapelleistung zu gewährleisten. Kühlhausmodelle werden nach speziellen Korrosionsschutzstandards behandelt, um eine zuverlässige Langzeitleistung in Umgebungen mit niedrigen Temperaturen und hoher Luftfeuchtigkeit zu gewährleisten. Falt- und Säulenmodelle reduzieren sich im leeren Zustand auf einen Bruchteil ihres Ladevolumens, was zu erheblichen Einsparungen bei den Logistikkosten für den Rücktransport führt.
Produktdesigns sorgen für eine ausgewogene Sichtbarkeit der Ladung und einfachen Zugang – Varianten mit offenmaschigem Deck ermöglichen eine visuelle Bestandskontrolle, ohne dass Waren bewegt werden müssen. Faltmechanismen und Pfostenverbindungen werden durch zyklische Haltbarkeitstests auf langfristige Zuverlässigkeit und geringen Wartungsaufwand validiert.
Weit verbreitet in der Lebensmittel-Kühlkettenlogistik, der Lagerung von Rohstoffen in der Fertigung, Automobilkomponenten, offenen Hafenhöfen und geschlossenen Lieferketten – eine flexible, effiziente Lösung zur Erhöhung der Lagerdichte pro Quadratmeter und zur Reduzierung der gesamten Lager- und Logistikkosten.
Stellen Sie sich ein Lager am Ende einer Schicht vor: Paletten mit fertigen Waren warten im Wa...
Lesen Sie mehrWenn ein Gabelstapler eine volle Palette auf einen Regalträger fallen lässt, erfährt die Struk...
Lesen Sie mehrAnhui Huijian Intelligent Equipment Co., Ltd. empfing kürzlich eine Delegation von Vertretern ein...
Lesen Sie mehrWarum Formenständer ein zentrales Workflow-Tool sind In jeder Produktionsumgebung, die a...
Lesen Sie mehrWas sind leichte Steckregale? Leichte Steckregale ist eine Art Lagerregal, das für die A...
Lesen Sie mehrDer Stapelmechanismus in Lagerstapelregale – wo die Eckpfosten eines oberen Racks in Kragensockel oder Aufnahmeschalen am unteren Rack passen – erscheint mechanisch einfach, aber die Geometrie dieser Verbindung bestimmt sowohl die seitliche Stabilität der gestapelten Säule als auch die praktische maximale Anzahl von Ebenen, die unter Last sicher erreicht werden kann. Die Tiefe des Pfosteneingriffs in den Kragensockel ist das kritischste Maß: Eine unzureichende Eingriffstiefe führt dazu, dass der Oberkorb bei exzentrischer Belastung wackelt, während eine zu große Pfostenhöhe über dem Kragen dazu führen kann, dass sich der Pfosten verbiegt, bevor der Kragen seitlichen Halt bietet.
Die meisten Standardkonstruktionen von Lagerregalen aus Metall verwenden eine Pfosteneingriffstiefe von 50–80 mm, was eine ausreichende seitliche Begrenzung für zwei- oder dreistufiges Stapeln bei gleichmäßig verteilter Last bietet. Wenn Lasten jedoch außermittig platziert werden – was häufig vorkommt, wenn unregelmäßig geformte Teile, lange Stangen oder teilweise gefüllte Behälter gelagert werden – erzeugt die exzentrische Last ein Kippmoment, dem die Kragenverbindung standhalten muss. Bei einer Höhe von drei oder vier Ebenen multipliziert der Momentenarm von der Lastexzentrizität bis zur untersten Kragenverbindung die Seitenkraft an der Basis mit der Anzahl der Ebenenhöhen. Dies bedeutet, dass eine Exzentrizität, die bei einer Ebene strukturell keine Rolle spielt, bei vier Ebenen bei gleicher Last zu einem Stabilitätsproblem werden kann.
Die maßgebliche Konstruktionsprüfung für Regalsäulen mit mehreren Etagen in Lagerhäusern ist nicht die axiale Kompressionskapazität – die Stahlpfosten sind bei reiner Kompression fast immer ausreichend –, sondern die kombinierte Axial-plus-Biege-Interaktion am Eingriffspunkt des Kragens, bei der der Pfosten gleichzeitig durch das darüber liegende Gewicht zusammengedrückt und durch die seitliche Rückhaltereaktion des Kragens gebogen wird. Hersteller, die ihre Stapelregale allein nach der statischen Axiallast bewerten, ohne eine Exzentrizitätsannahme oder eine maximale Anzahl von Etagen für eine bestimmte Last anzugeben, liefern unvollständige Spezifikationen. Käufer, die Stapelregale mit drei Ebenen oder mehr betreiben, sollten die kombinierten Lastwechselwirkungsdaten anfordern, nicht nur die Belastung pro Regal.
Die vertikalen Eckpfosten von Lagerregale aus Metall werden in mehreren Querschnittsprofilen hergestellt, und die Wahl zwischen ihnen beeinflusst nicht nur die strukturelle Leistung, sondern auch die Passgenauigkeit des Kragens, die Widerstandsfähigkeit gegen Oberflächenschäden und die einfache Reparatur nach einem Aufprall. Die drei gebräuchlichsten Pfostenprofile sind Rundrohr, Vierkantrohr und Winkelprofil, jedes mit unterschiedlichen Eigenschaften, die sie je nach Betriebsumgebung mehr oder weniger geeignet machen.
| Beitragsprofil | Strukturelle Effizienz | Konsequente Passform des Kragens | Aufprallschadensverhalten | Typische Anwendung |
| Rundrohr | Hoch – gleiche Stärke in alle Richtungen | Hervorragend – die runde Fassung ist selbstzentrierend | Beulen lokal ohne globalen Querschnittsverlust | Hochbelastbare Stapelung in hohen Lagen |
| Vierkantrohr | Gut – orientierungsabhängig | Gut – Eckausrichtung erforderlich | Eckenschäden reduzieren den Querschnitt erheblich | Mittelschwere, standardmäßige Lagernutzung |
| Winkelabschnitt | Mäßig – offener Abschnitt, anfällig für Torsion | Mäßig – Ausrichtungsempfindlich | Bei einem Seitenaufprall kommt es häufig zu Beinverformungen | Leichte Beanspruchung, seltene Handhabung |
Rundrohrpfosten haben einen strukturellen Vorteil, der oft unterschätzt wird: Ihr polares Trägheitsmoment ist in allen seitlichen Richtungen gleich, was bedeutet, dass sie einer Biegung gleichermaßen standhalten, unabhängig davon, ob die seitliche Belastung von vorne, von der Seite oder diagonal kommt. Dies ist besonders wichtig bei Stapelregalanwendungen, bei denen die Richtung der potenziellen Spitzenbelastung nicht vorhersehbar ist – ein Gabelstapler, der eine gestapelte Säule aus jedem Winkel anstößt, stößt unabhängig von der Anfahrrichtung auf den gleichen Widerstand. Im Gegensatz dazu haben Vierkantrohrpfosten einen höheren Biegewiderstand um ihre Schwerpunktachsen, die mit den Rohrflächen ausgerichtet sind, aber einen geringeren Widerstand um die Diagonalachse – die Richtung, die bei einem schrägen Gabelstapleraufprall am häufigsten belastet wird. Für schwere Beanspruchung Lagerregale aus Stahl Beim Einsatz in stark befahrenen Umgebungen mit Gabelstaplern übertreffen Rundrohrpfosten trotz ähnlicher oder geringerer Wandstärke durchweg die Widerstandsfähigkeit gegenüber Vierkantrohren bei Stößen.
Das Deck – die horizontale tragende Plattform eines Lagerregals – wird in verschiedenen Konfigurationen hergestellt, die direkte Auswirkungen auf die Produktstabilität, die Lastverteilung über die Deckstruktur und die Praktikabilität beim Be- und Entladen verschiedener Produkttypen haben. Die Auswahl der falschen Deckkonfiguration für das gelagerte Produkt ist eine häufige Ursache für Produktschäden, Handhabungsschwierigkeiten und vorzeitigen Deckverschleiß, der durch einen bewussteren Spezifikationsprozess vermeidbar ist.
Geschweißte Drahtgeflechtdecks sorgen für Belüftung und Sicht durch die Deckoberfläche und eignen sich daher für gelagerte Produkte, die von der Luftzirkulation profitieren – Automobilteile, die Kondensation ausgesetzt sind, Lebensmittelbehälter, die inspiziert werden müssen, ohne dass sie entstapelt werden müssen, und Komponenten, die zur Bestandsüberprüfung sichtbar sein müssen, ohne das Regal zu öffnen. Die Einschränkung von Drahtgeflechten besteht darin, dass die Tragfähigkeit pro Flächeneinheit geringer ist als bei massiven Platten bei gleichem Materialgewicht, und in den Maschenöffnungen können sich hervorstehende Befestigungselemente, Kabelbinder oder unregelmäßige Verpackungen verfangen, was beim Gleiten oder Ziehen von Lasten über die Oberfläche zu Schäden führen kann. Der Durchmesser des Maschendrahtes und die Größe der Öffnung müssen auf die kleinste Komponente oder das kleinste Verpackungselement abgestimmt sein, die voraussichtlich auf dem Deck platziert werden. Eine Maschenöffnung von 50 mm × 50 mm ist zu groß für Regale, in denen kleinteilige Teile gelagert werden, die unter ihrem Eigengewicht teilweise in das Netz eindringen können.
Massive Plattendecks, typischerweise 3–6 mm dicker kaltgewalzter oder warmgewalzter Stahl, bieten eine durchgehende Auflagefläche, die konzentrierte Lasten von Produkten mit unregelmäßigem Boden effektiver verteilt als Gitter. Sie sind die richtige Wahl für die Lagerung von Produkten mit geringer Grundfläche – zylindrische Behälter, geformte Gussteile oder alle Produkte, die nur auf einem oder zwei Maschendrähten ruhen, anstatt sich über das Maschengitter zu erstrecken. Die praktische Einschränkung ist das Gewicht: Ein 1.200 mm × 1.000 mm großes massives Plattendeck mit 5 mm Dicke erhöht das Leergewicht des Regals um etwa 47 kg, was sich in einer Flotte von Stahlstapelregalen im Lager, die häufig gehandhabt und neu positioniert werden, schnell ansammelt.
Gewellte oder gerippte Stahldecks bieten einen strukturellen Effizienzvorteil – der profilierte Abschnitt bietet eine deutlich höhere Biegefestigkeit als flache Platten bei gleicher Materialstärke, sodass die Spannweite des Decks erhöht werden kann, ohne dass sich das Eigengewicht proportional erhöht. Die Oberflächenrippen sorgen außerdem für eine gewisse seitliche Zurückhaltung bei Produkten mit flachem Boden und verringern so das Verrutschen während der Handhabung. Die Einschränkung liegt in der Reinigung: Produktrückstände, Schmiermittel und Partikelverunreinigungen sammeln sich in den Rillen des Decks an und lassen sich nur schwer gründlich reinigen, sodass gewellte Decks für Lebensmittelkontakt oder pharmazeutisch regulierte Lagerumgebungen, in denen die Oberflächenhygiene nachweisbar sein muss, ungeeignet sind.
Leere Stapelregale aus Metall in Lagern stellen eine erhebliche Herausforderung für die Raumbewirtschaftung in Einrichtungen dar, in denen die Regalauslastung je nach Produktions- oder Lagerzyklus schwankt. Für einen vollständigen Produktionslauf können 500 Racks gleichzeitig im aktiven Einsatz erforderlich sein; Zwischen den Läufen müssen diese Gestelle gelagert werden, ohne dass sie Platz beanspruchen, der für andere Vorgänge benötigt wird. Nesting – das Zusammenklappen des Racks in eine kompakte Konfiguration, die es ermöglicht, mehrere leere Racks auf der Stellfläche eines Racks zu lagern – ist die primäre Lösung, aber das Nesting-Verhältnis und der Mechanismus, mit dem die Nesting-Funktion erreicht wird, variieren erheblich zwischen den Rack-Designs und wirken sich auf die betriebliche Effizienz auf eine Weise aus, die weit über die Berechnung des Lagerraums hinausgeht.
Das Schachtelungsverhältnis beschreibt, wie viele zusammengeklappte leere Racks den vertikalen Raum eines beladenen Racks einnehmen. Ein Schachtelungsverhältnis von 4:1 bedeutet, dass vier leere Racks in der Höhe eines beladenen Racks gestapelt werden können, wodurch der Bedarf an leerem Lagerraum auf 25 % des aktiven Lagerraums reduziert wird. Um hohe Verschachtelungsverhältnisse zu erreichen, muss die Höhe der Eckpfosten des Racks über der Deckoberfläche im zusammengeklappten Zustand minimiert werden. In der Praxis bedeutet dies, dass die Pfosten beim Verschachteln entweder nach unten klappen, sich lösen oder unter die Deckebene fallen müssen. Klapppfostenkonstruktionen erreichen die höchsten Verschachtelungsverhältnisse (häufig 5:1 oder 6:1), führen jedoch zu mechanischer Komplexität an den Gelenkpunkten, die bei rauer Handhabung anfällig für Beschädigungen sind und vor jeder Verwendung überprüft werden müssen, um sicherzustellen, dass die Pfostenverriegelungen vollständig eingerastet sind.
Racks mit festen Pfosten und konischer Pfostengeometrie – bei der der obere Teil jedes Pfostens einen etwas kleineren Durchmesser hat als der untere, sodass die Pfosten eines oberen leeren Racks weiter in die Kragenaufnahmen des unteren Racks gleiten können als im belasteten Betrieb – erreichen Verschachtelungsverhältnisse von 3:1 bis 4:1 ohne mechanische Faltkomponenten. Diese Einfachheit des Designs reduziert den Wartungsaufwand und eliminiert den Fehlermodus einer entriegelten Faltung, der beim Laden zum Nachkollabieren führt. Der Nachteil ist ein geringeres Verschachtelungsverhältnis als bei Faltkonstruktionen und ein Verschachtelungsvorgang, der beim Stapeln eine sorgfältige vertikale Ausrichtung erfordert, was den Verschachtelungsprozess bei der Konsolidierung leerer Regale mit hohem Volumen verlangsamt.
Bei Huijian ist unser Stapelregalsortiment aus Metall für Lagerhallen auf mehrere Verschachtelungskonfigurationen ausgelegt, wobei die Pfostengeometrie und die Kragenabmessungen in unserem hauseigenen Forschungs- und Entwicklungszentrum entwickelt wurden, um das Verschachtelungsverhältnis für jede Lastklasse zu optimieren. Dadurch wird sichergestellt, dass die Lagerung leerer Regale so wenig Bodenfläche wie möglich einnimmt, ohne dass die strukturelle Zuverlässigkeit des Pfostenkrageneingriffs unter Belastungsstapelbedingungen beeinträchtigt wird.
Lagerregale aus Stahl, die in Bereitstellungsbereichen im Freien, in Logistikanlagen am Meer, in Lebensmittelverarbeitungsumgebungen oder in Chemielagern eingesetzt werden, sind mit Korrosionsproblemen konfrontiert, die eine Standard-Pulverbeschichtung allein über eine mehrjährige Lebensdauer hinweg nicht zuverlässig bewältigen kann. Das Verständnis der Hierarchie der verfügbaren Oberflächenbehandlungen und der Bedingungen, die ihre Auswahl bestimmen, ist für die Spezifikation von Stapelregalen von entscheidender Bedeutung, die die strukturelle Integrität und das Erscheinungsbild über die erforderliche Betriebszeit hinweg beibehalten, ohne dass eine vorzeitige Neubeschichtung oder ein vorzeitiger Austausch erforderlich ist.
Die Korrosionsschutzleistung von Oberflächenbehandlungen wird typischerweise anhand von Salzsprühteststunden gemäß ISO 9227 verglichen, wodurch die Korrosionsumgebung beschleunigt wird, um einen Vergleich innerhalb eines Testzeitraums zu ermöglichen. Typische Leistungsbenchmarks für Stapelregalbehandlungen sind wie folgt:
Für Stapelregale, die zwischen Innenlagerung und Außenlagerung wechseln – ein gängiges Betriebsmuster in Lieferketten für Automobil- und Baustoffe – stellt das zweischichtige Epoxid-Polyester-System die praktischste Spezifikation dar: deutlich bessere Korrosionsbeständigkeit als Standard-Pulverbeschichtung, zu einem Kostenaufschlag von 25–35 % und vollständig reparierbar mit kompatiblen, vor Ort aufgetragenen Beschichtungen, wenn lokale Schäden auftreten.
Die Nennkapazität eines Lagerstapelregals wird unter der Annahme berechnet, dass die Last gleichmäßig über die Deckoberfläche verteilt ist und dass der Schwerpunkt der Last in der geometrischen Mitte des Regals liegt. In der Praxis werden beide Annahmen regelmäßig verletzt – und die strukturellen Folgen einer ungleichmäßigen Belastung in gestapelten Regalkonfigurationen sind schwerwiegender als bei der gleichen Lastexzentrizität in einem einzelnen, bodenstehenden Rack, da die Exzentrizität durch die Höhe der gestapelten Säulen verstärkt wird.
Stellen Sie sich ein Gestell vor, das mit Stahlspulen oder zylindrischen Bauteilen beladen ist, die beim Aufstellen auf eine Seite des Decks rollen – was nicht ungewöhnlich ist, wenn die Decks leicht uneben sind oder wenn Produkte schräg abgesetzt werden. Ein 200-mm-Versatz einer 1.000-kg-Last von der Mittellinie des Decks erzeugt ein Kippmoment von 200 kg·m auf Deckebene. Bei einer einstufigen Konfiguration wird diesem Moment durch die Kragenverbindung an der Basis und durch die Gabelstaplertaschengeometrie entgegengewirkt. Bei einem Stapel mit drei Ebenen erzeugt die gleiche Exzentrizität von 200 mm an der obersten Ebene eine kumulative seitliche Kraft an der Basis, die dreimal größer ist, und die stabilisierende Basisbreite der Regalsäule – der Abstand zwischen den äußersten Krageneingriffspunkten – hat sich möglicherweise nicht proportional vergrößert. Das praktische Ergebnis ist, dass Ladepraktiken, die bei der einstufigen Verwendung optisch akzeptabel und strukturell sicher sind, bei der mehrstufigen Stapelung ein echtes Instabilitätsrisiko darstellen können.
Einrichtungen, die Lagerregale aus Stahl in hochstufigen Konfigurationen betreiben, sollten explizite Ladeprotokolle implementieren, die die Zentrierungsdisziplin berücksichtigen, anstatt sich darauf zu verlassen, dass die Bediener die Stabilitätsauswirkungen einer außermittigen Beladung in der Höhe intuitiv verstehen. Zu den praktischen Protokollelementen gehören lackierte oder geschweißte Mittellinienmarkierungen auf der Deckoberfläche, maximal zulässige Überhangmarkierungen an den Deckkanten und eine klare maximale Exzentrizitätsgrenze, ausgedrückt in Millimetern, anstelle einer allgemeinen Anweisung, „mittig zu laden“ – ein Begriff, der von verschiedenen Betreibern unterschiedlich interpretiert wird.
Die Einfahrtaschen für Gabelstapler am Grundrahmen eines Lagerregals aus Metall sind die Schnittstelle zwischen dem Regalsystem und allen Materialtransportgeräten in der Einrichtung – doch ihr Design wird häufig als dimensionaler nachträglicher Einfall betrachtet und nicht als technische Komponente mit eigenen funktionalen Anforderungen. Taschenbreite, Tiefe, Einstiegsgeometrie und die strukturelle Verbindung zwischen dem Taschenrohr und dem Grundrahmen haben alle messbare Auswirkungen auf die Umschlagszeit, die Beschädigungsrate der Regale und die Konsistenz des Gabeleingriffs in einer gemischten Gabelstaplerflotte.
Die Einstiegsbreite der Gabeltaschen wird normalerweise mit 160 mm oder 185 mm angegeben, was den beiden gängigsten Standard-Gabelbreiten entspricht, die in Flotten von Gegengewichts- und Schubmaststaplern verwendet werden. Eine Taschenbreite von 160 mm akzeptiert 150-mm-Standardgabeln mit 5 mm Abstand pro Seite – ausreichend für einen ausgerichteten Einstieg, bietet aber keine Toleranz für seitliche Gabelpositionierungsfehler oder für leichte Breitenabweichungen zwischen Gabelpaaren mit derselben Nennspezifikation. Durch die Vergrößerung der Taschenbreite auf 185 mm entsteht ein Spielraum von 12,5 mm pro Seite. Dadurch wird die erforderliche Präzision beim Einfahren der Gabel erheblich verringert und die Häufigkeit von Stößen auf die Taschenlippe aufgrund einer falsch ausgerichteten Einfahrt in Betrieben mit gemischten Gabelstaplerflotten um 50–70 % verringert. Der strukturelle Nachteil der breiteren Tasche ist vernachlässigbar; Der betriebliche Nutzen in Form einer geringeren Beschädigung der Regale ist erheblich.
Die Geometrie der Tascheneintrittsfase – der Winkel, in dem der Tascheneintritt geschnitten oder geformt wird – beeinflusst, wie die Gabelspitze die Tasche beim Eintritt berührt. Eine quadratisch geschnittene Taschenöffnung ohne Fase konzentriert die Aufprallkraft einer falsch ausgerichteten Gabel auf einen einzigen Punkt an der Taschenlippenecke, was zu einer fortschreitenden Verformung und einem Reißen der Taschenrohrwand führt. Eine 30–45-Grad-Abschrägung an der Außenseite des Tascheneingangs verteilt die Aufprallkraft über eine längere Kontaktlinie und lenkt die Gabelspitze in die Tasche statt in die Rohrwand. Dieses einfache Herstellungsdetail verlängert die Lebensdauer von Taschen mit hoher Beanspruchung in stark beanspruchten Gabelstaplerumgebungen um den Faktor zwei bis drei, ohne dass sich die Materialkosten erhöhen – es erfordert nur einen sekundären Form- oder Schneidvorgang am Tascheneingang während der Herstellung.
Unsere Stahlstapelregale für Lagerhallen werden in sechs speziellen Produktionslinien in unserem 58.000 Quadratmeter großen Werk in Guangde hergestellt, wo die Tascheneintrittsgeometrie standardmäßig mit vollständigen Fasenprofilen als Produktionsstandard standardisiert ist – keine Upgrade-Option –, da die langfristige Reduzierung der Schadensraten vor Ort durch dieses Detail den zusätzlichen Fertigungsschritt in großem Maßstab mehr als rechtfertigt.
Eine Lagerregalflotte im aktiven industriellen Einsatz ist ein an Wert verlierender Vermögenswert, der im Laufe seiner Nutzungsdauer durch Handhabungsstöße, Überlastungsereignisse und Umweltbelastungen Schaden anhäuft. Im Gegensatz zu festen Regalsystemen, bei denen Schäden an einem definierten Ort sichtbar sind, bewegen sich Stapelregale zwischen Einrichtungen, Kunden und Produktionsbereichen und verteilen Schadensereignisse auf eine Weise über die Flotte, die eine Zustandsverfolgung ohne einen systematischen Managementansatz erschwert. Betriebe, die Flotten mit mehr als 50 Racks betreiben, für die es keine formalen Nachverfolgungs- und Inspektionsprotokolle gibt, stellen routinemäßig fest, dass sich ein erheblicher Teil ihrer Flotte nur dann in einem unter dem Standard liegenden Zustand befindet, wenn ein Handhabungsvorfall oder eine Prüfung eine physische Überprüfung erforderlich macht.
Ein effektives Stapelregal-Flottenmanagementsystem berücksichtigt drei unterschiedliche betriebliche Anforderungen: individuelle Rack-Identifizierung, regelmäßige Zustandsprüfung und Entscheidungskriterien für die Außerbetriebnahme. Für die individuelle Identifizierung muss jedes Rack eine eindeutige Kennung tragen – entweder ein eingestanztes Metallschild, einen lasermarkierten Code auf dem Grundrahmen oder einen eingebetteten RFID-Chip –, der das physische Rack mit einem Wartungsprotokoll in einem Trackingsystem verknüpft. Barcode-Etiketten sind in industriellen Rack-Umgebungen die am wenigsten haltbare Option. Sie delaminieren bei wiederholter Reinigung, Kontakt mit der Gabel und UV-Einwirkung im Freien innerhalb von 12–24 Monaten. Gestanzte oder lasermarkierte Kennzeichnungen auf der Stahlkonstruktion selbst sind dauerhaft und sollten bei jeder Regalflotte, die für einen mehrjährigen Betrieb vorgesehen ist, standardmäßig angegeben werden.
Die Inspektionskriterien für Lagerregale aus Metall sollten an die spezifischen Schadensarten angepasst werden, die für jeden Regaltyp und jede Betriebsumgebung relevant sind. Ein grundlegendes Inspektionsprotokoll sollte jedoch die folgenden Bedingungen in definierten Abständen berücksichtigen:
Ruhestandskriterien sollten als spezifische messbare Schwellenwerte und nicht als subjektive Zustandsbeschreibungen ausgedrückt werden. Eine Richtlinie zur Rack-Stilllegung, die besagt, dass das Regal bei erheblicher Beschädigung in den Ruhestand gehen soll, führt zu inkonsistenten Entscheidungen zwischen den Inspektoren. Eine Aussage, die besagt: „Ausscheiden, wenn die Pfostenbiegung mehr als 5 mm pro 500 mm beträgt, wenn der Kragensockel nicht den Pfosteneingriff von mindestens 40 mm erreichen kann oder wenn ein Schweißriss eine Länge von mehr als 10 mm hat“, führt zu konsistenten, überprüfbaren Entscheidungen, die von Personal mit Grundausbildung einheitlich auf eine große Flotte angewendet werden können.
Unser professionelles Team
Ist bereit, Sie zu unterstützen.


 Hersteller von Lagerregalen