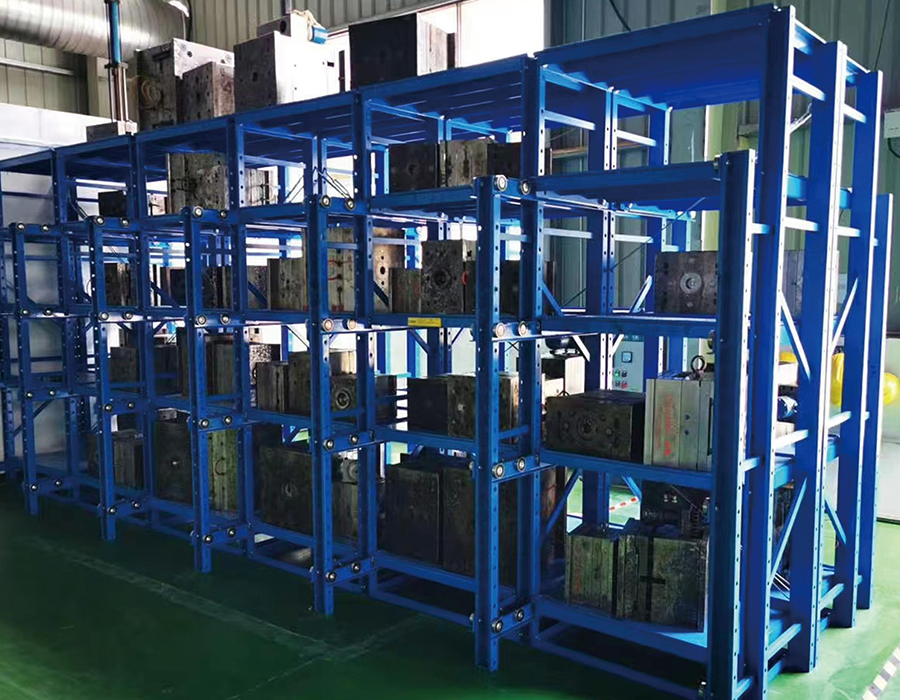
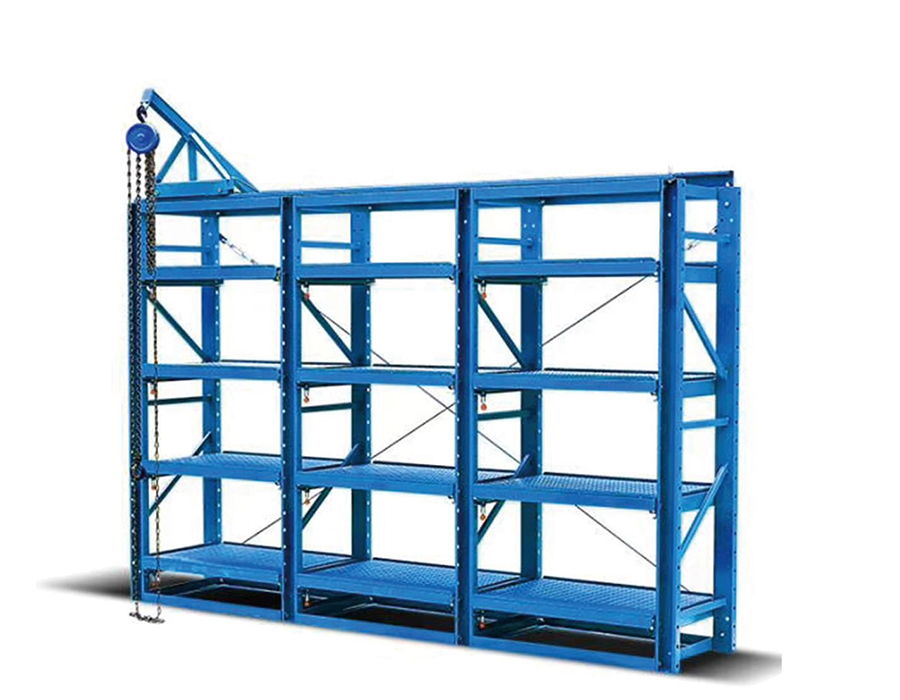
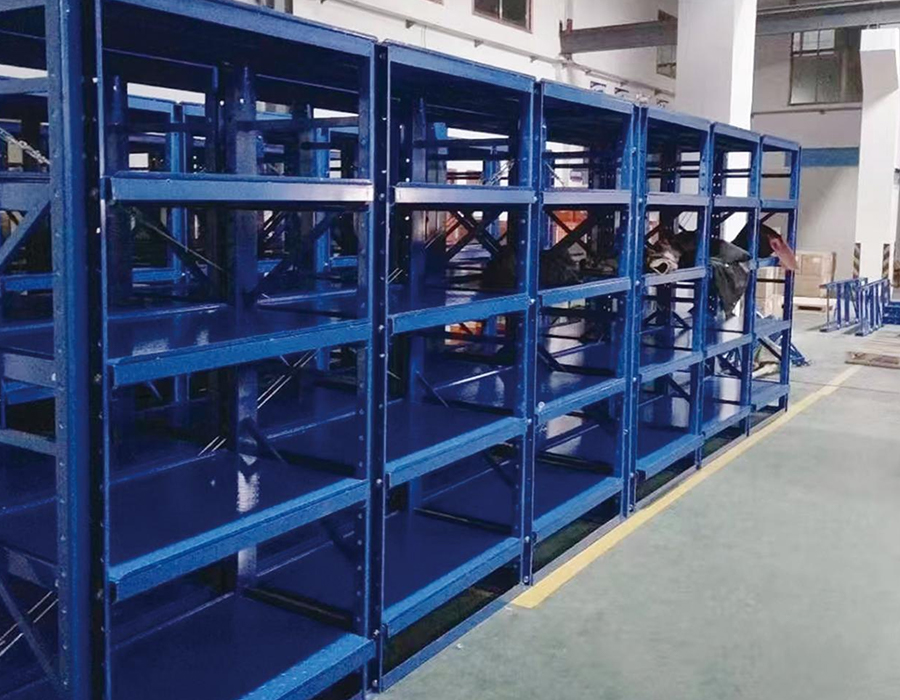
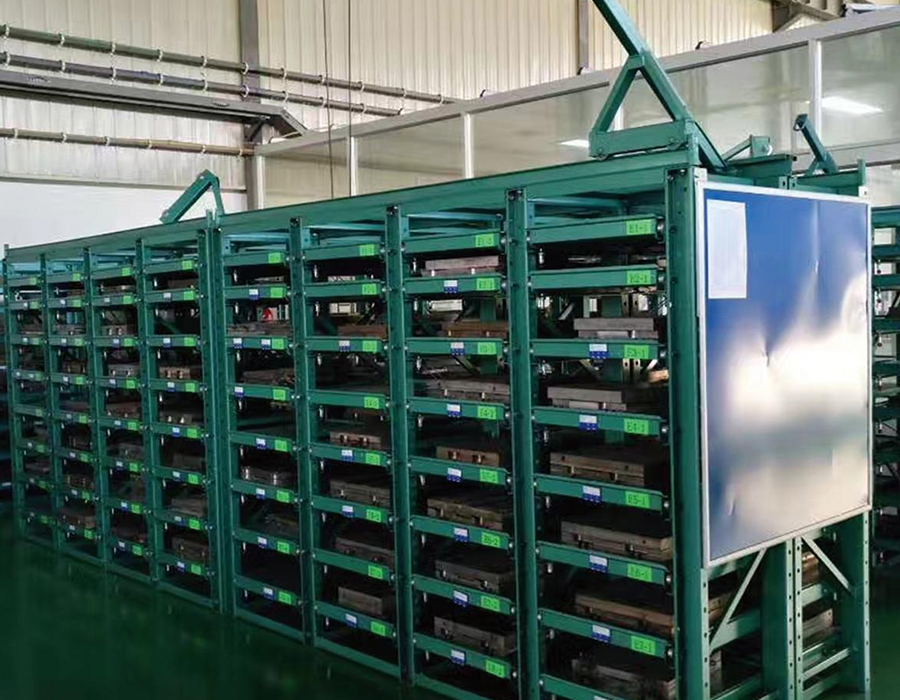
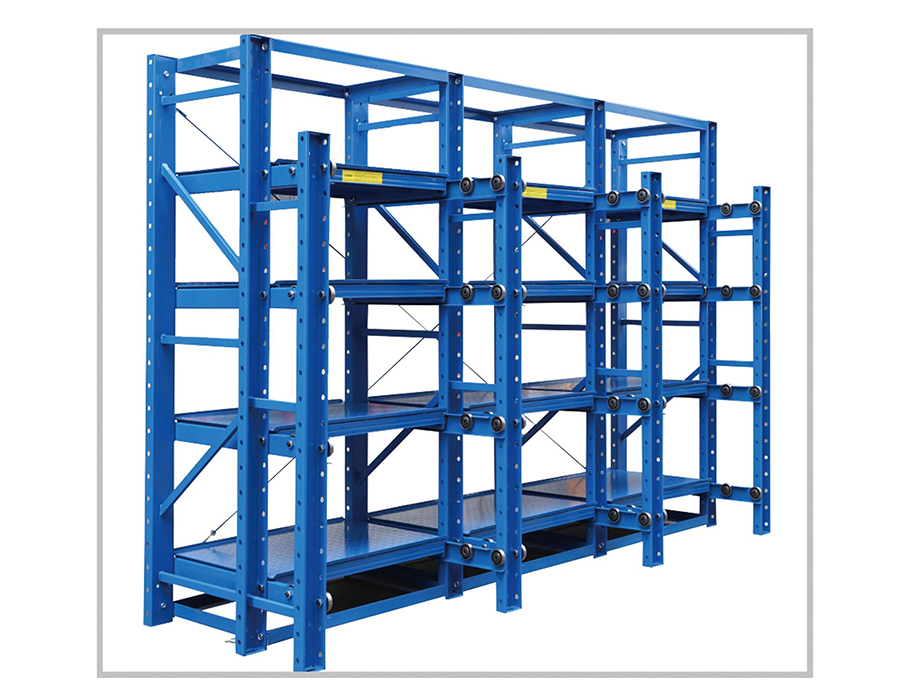
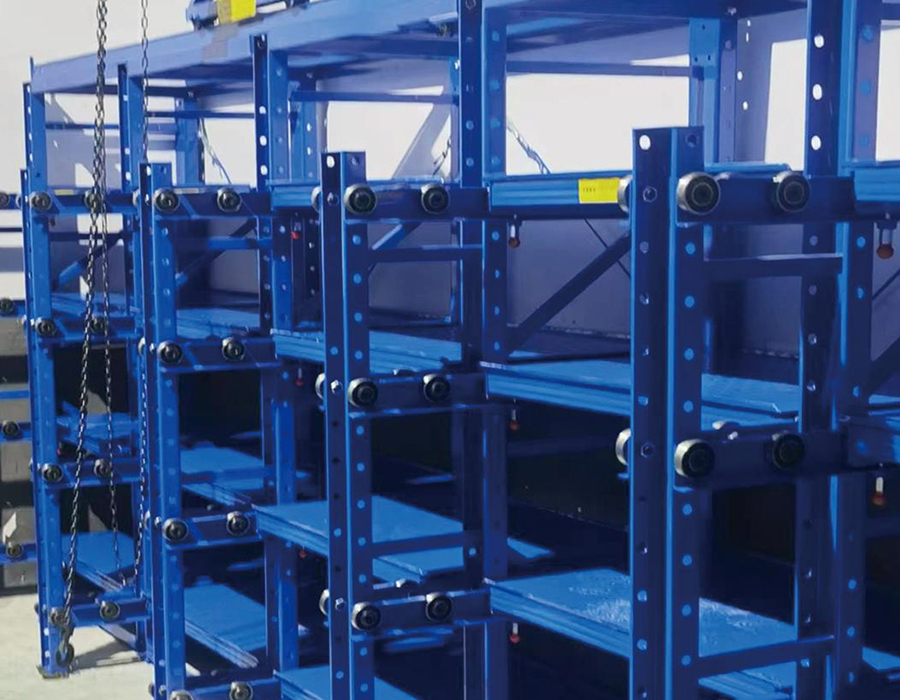
Formenregale mit Schubladen sind speziell entwickelte Lagersysteme für die organisierte Lagerung, Klassifizierung und Entnahme von Industriewerkzeugen. Sie sind in halboffener und vollständig offener Konfiguration erhältlich, um unterschiedlichen Formenabmessungen, -gewichten und Zugriffshäufigkeiten in einer Vielzahl von Fertigungsumgebungen gerecht zu werden.
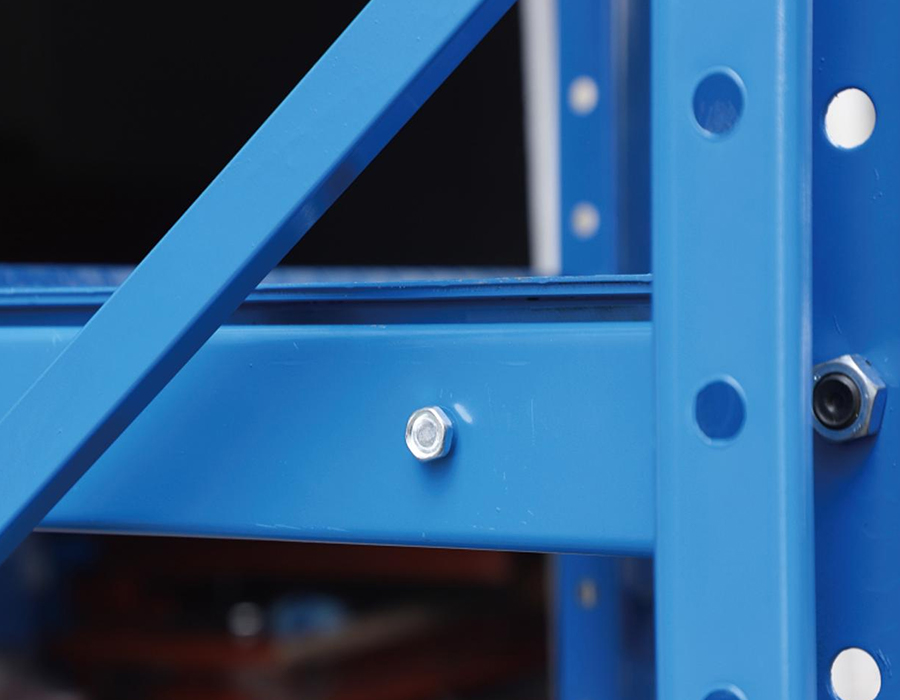
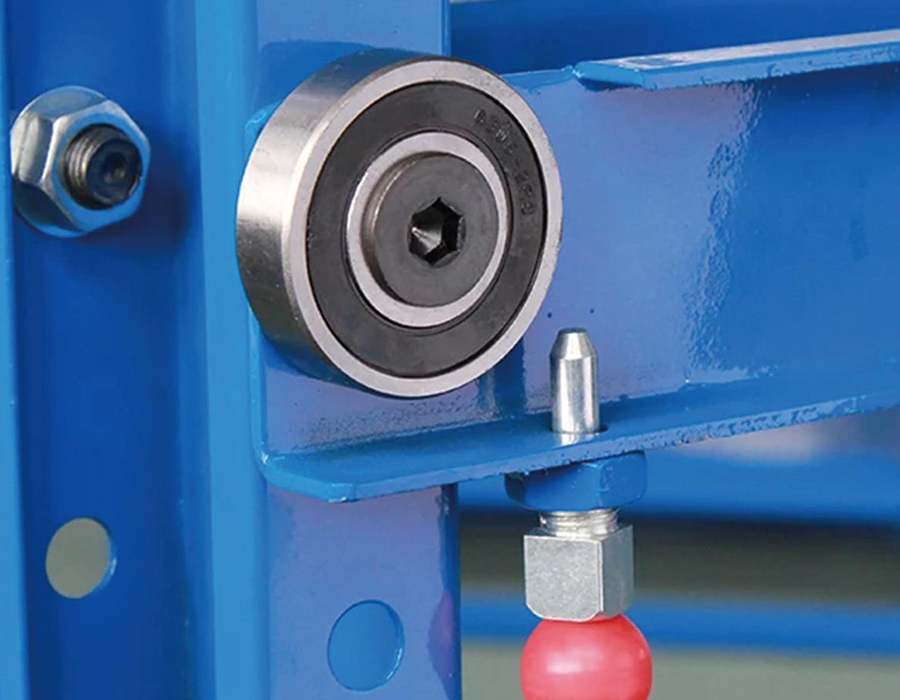
Die Primärstruktur besteht aus Ständern und Querträgern aus hochfestem Kanalstahl oder kaltgewalztem Stahl mit präzise verschiebbaren Schubladen für eine reibungslose und mühelose Bedienung. Jede Schublade ist mit einer Positionierungs-Sicherheitsverriegelung und Sicherungsschrauben gegen Herausfallen ausgestattet, um die Formstabilität während der Lagerung zu gewährleisten und Schäden durch unbeabsichtigtes Verschieben zu verhindern.
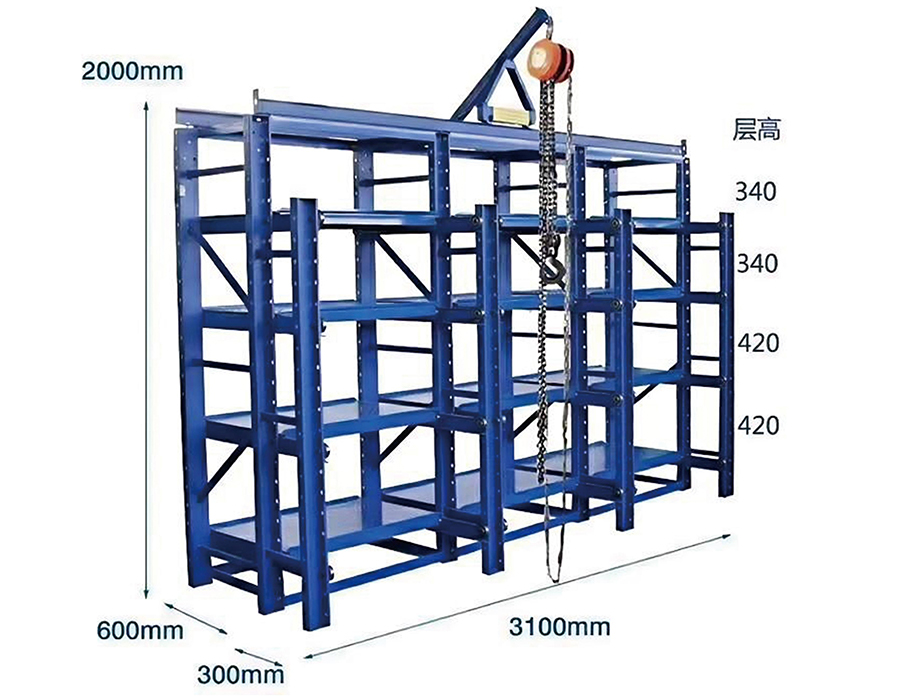
Die Tragfähigkeit pro Schublade reicht von 200 kg bis 3.000 kg; Das vollständig geöffnete Heavy-Duty-Modell trägt 1.200 kg pro Schublade und wird mit einer integrierten Hebevorrichtung zum Be- und Entladen ohne Laufkräne oder große Gabelstapler geliefert. Ein Verriegelungsmechanismus verhindert strukturell, dass mehr als eine Schublade gleichzeitig ausgezogen werden kann, wodurch das Risiko einer Schwerpunktinstabilität vermieden wird, die mit mehreren offenen Ebenen einhergeht.
Die rostbeständige, feuchtigkeits- und staubhemmende Oberflächenbehandlung schützt gelagerte Werkzeuge vor Umwelteinflüssen. Zu den Hauptanwendungen gehören die mechanische Fertigung, der Werkzeugbau für die Automobilindustrie, das Spritzgießen und die Elektronikfertigung – was zu einer messbar höheren Effizienz beim Formenwechsel und geringeren Werkzeugverschleiß- und Schadenskosten führt.
Stellen Sie sich ein Lager am Ende einer Schicht vor: Paletten mit fertigen Waren warten im Wa...
Lesen Sie mehrWenn ein Gabelstapler eine volle Palette auf einen Regalträger fallen lässt, erfährt die Struk...
Lesen Sie mehrAnhui Huijian Intelligent Equipment Co., Ltd. empfing kürzlich eine Delegation von Vertretern ein...
Lesen Sie mehrWarum Formenständer ein zentrales Workflow-Tool sind In jeder Produktionsumgebung, die a...
Lesen Sie mehrWas sind leichte Steckregale? Leichte Steckregale ist eine Art Lagerregal, das für die A...
Lesen Sie mehrIn einem Lagerung von robusten Formenregalen in Schubladenform Im Schubladenauszugsmechanismus konzentrieren sich die höchsten technischen Anforderungen – und doch ist er die Komponente, die bei der Budgetbeschaffung am häufigsten unterbewertet wird. Eine Formschublade kann je nach Anwendung Lasten von 500 kg bis über 5.000 kg tragen und muss diese Last reibungslos über eine Distanz von 600–1.200 mm verteilen, ohne seitliche Durchbiegung, ohne Blockierung bei exzentrischer Last und zuverlässigen Betrieb über Tausende von Zyklen hinweg. Diese Anforderungen können durch die Vergrößerung standardmäßiger Schubladenführungen für leichte Beanspruchung nicht erfüllt werden.
Die beiden vorherrschenden Auszugssystemtypen, die in industriellen Formenständern verwendet werden, sind Rollenführungen aus Stahl und profilierte Führungsschienensysteme mit Kugelumlaufwagen. Rollenlagerschlitten verwenden gehärtete Stahlrollen, die in kaltgeformten Kanälen laufen – sie sind robust, verschmutzungstolerant und einfach zu warten, ihre Tragfähigkeit pro Breiteneinheit wird jedoch durch die Kontaktbeanspruchung der Rollen begrenzt. Bei Schubladen mit einem Gewicht von mehr als 2.000 kg ist ein einzelnes Paar Rollenführungen ohne extrem große Abstände unpraktisch, was wiederum die Gesamtfeldbreite des Racks erhöht. Profilierte Führungsschienensysteme – im Wesentlichen lineare Bewegungsschienen, die der Werkzeugmaschinentechnik entlehnt sind – erreichen viel höhere dynamische Tragzahlen in einem engeren Querschnitt, sind jedoch empfindlicher gegenüber Fehlausrichtungen während der Installation und erfordern sauberere Betriebsumgebungen, um ihre Nennlebensdauer zu erreichen.
Der entscheidende Spezifikationsparameter ist nicht nur die statische Tragfähigkeit, sondern auch die dynamische Tragzahl bei wiederholten Dehnungszyklen. Ein für eine statische Belastung von 3.000 kg ausgelegtes Gleitsystem kann bei dieser Belastung eine Ermüdungslebensdauer von nur 20.000 Vollauszugszyklen haben – was in einem Formenbau mit zwei Schichten täglich etwa zwei bis drei Jahren entspricht, bevor das Lager ausgetauscht werden muss. Käufer sollten sich beim Vergleich der Spezifikationen von Schubladenformgestellen nach der dynamischen Lastzyklusbewertung erkundigen und sich nicht ausschließlich auf die statische Kapazität verlassen.
Das Formgewicht wird fast immer als Nettogewicht der Formbaugruppe selbst angegeben – Kern, Formplatten und Auswerfersystem. Diese Zahl erscheint auf Formkarten und wird von den meisten Produktionsleitern bei der Angabe des Lagerbedarfs verwendet. Allerdings ist die tatsächliche Last, die ein schubladenartiger Formenständer tragen muss, aufgrund der zusätzlichen Masse, die sich bei Lagerungsbedingungen ansammelt, durchweg höher als das Nenngewicht der Formen, manchmal um ein Vielfaches.
Mehrere Faktoren tragen in der Praxis zu dieser Unterzählung bei:
Eine zuverlässige Konstruktionspraxis besteht darin, bei der Angabe der Schubladenkapazität einen 1,25-fachen Faktor auf das Nenngewicht der Form anzuwenden und diesen als minimale Arbeitslast und nicht als Maximum zu behandeln. Unsere Schwerlastlagerung Schubladenförmige Formenregale werden für die angegebene Arbeitslast unter Anwendung aller Sicherheitsfaktoren bewertet und getestet – unter Berücksichtigung der realen Belastungsbedingungen, die bei den Angaben zum Nenngewicht der Formen regelmäßig fehlen.
Die Oberflächenkonfiguration einer Formenregalschublade wird in Beschaffungsgesprächen selten besprochen, hat aber einen direkten Einfluss auf den Zustand der Formen während der Lagerung, die einfache Handhabung und die Zeit, die für die Entnahme und Vorbereitung der Formen erforderlich ist. Eine flache Stahlplatte – die gebräuchlichste Schubladenoberfläche – ist einfach herzustellen und universell einsetzbar, aber sie ist nicht die optimale Oberfläche für jede Formart oder Lagerdauer.
Die flache Platte mit vollständiger Abdeckung bietet maximale Kontaktfläche und ist für Formen mit flachen, bearbeiteten Grundflächen geeignet. Das wichtigste Spezifikationsproblem ist die Ebenheitstoleranz der Oberfläche: Eine Schubladenplatte, die sich unter Volllast um mehr als 3–5 mm durchbiegt, führt zu einer ungleichmäßigen Auflage, die zu Spannungen in Formgrundplatten führen kann, die nicht für Dreipunktbelastung ausgelegt sind. Die Rippen sollten so ausgerichtet sein, dass die Durchbiegung in der Mitte der Spannweite unter der Stellfläche der Form minimiert wird. Dazu ist die Kenntnis der Position des Massenschwerpunkts der Form relativ zur Schublade und nicht nur ihres Gesamtgewichts erforderlich.
Stahllamellen- oder Gitterrostoberflächen ermöglichen, dass Kühlmittel, Schneidflüssigkeit und Formtrennrückstände durch die Schublade abfließen, anstatt sich auf der Plattformoberfläche anzusammeln. Dies ist besonders wertvoll in Einrichtungen, in denen Schimmelpilze ohne vollständige Reinigung ins Lager gelangen. Der strukturelle Nachteil besteht darin, dass konzentrierte Lasten von Formen mit kleiner Grundfläche auf einzelnen Stäben ruhen und sich nicht über eine Platte verteilen, wodurch die lokale Spannung an den Kontaktpunkten zunimmt und möglicherweise weiche Formoberflächen entstehen, wenn der Stababstand zu grob ist.
Für Einrichtungen, in denen hochwertige Präzisionsformen mit engen Maßanforderungen gelagert werden, können Schubladen mit bearbeiteten Positionierungsblöcken oder verstellbaren V-Blöcken ausgestattet werden, die die Form in einer definierten Ausrichtung ausrichten. Dies verhindert, dass sich die Form beim Ausziehen der Schublade verschiebt – ein echtes Risiko bei schweren Formen auf glatten, flachen Platten – und stellt sicher, dass die Hebeausrüstung die Hebepunkte der Form konstant angreifen kann, ohne dass eine Neupositionierung erforderlich ist. Die zusätzlichen Herstellungskosten für die Ortung von Merkmalen amortisieren sich in der Regel innerhalb des ersten Jahres durch kürzere Bearbeitungszeiten und den Wegfall einer erneuten Inspektion nach lagerungsbedingten Bewegungen.
Eine voll ausgefahrene Schublade mit einer 3.000-kg-Form stellt eine der höchsten lokalen Belastungsanforderungen in jedem Lagersystem dar. Das durch den vollständigen Auszug erzeugte Kragmoment – das Produkt aus dem Gewicht der Form und dem Auszugsabstand von der Vorderseite des Racks – muss vollständig vom Schubladenführungssystem aufgenommen und über die Schienenmontagestruktur zurück in den Rackrahmen übertragen werden. Wenn dieser Lastpfad durch einen Führungsfehler, einen Abriss der Befestigungsschraube oder einen Schweißriss unterbrochen wird, ist die Folge ein plötzliches unkontrolliertes Absinken des gesamten Schubladengewichts.
Racksysteme, die ohne strukturelle Redundanz konzipiert sind, verlassen sich auf die Integrität eines einzelnen Lastpfads durch den Erweiterungsmechanismus. Das Hinzufügen von Redundanz bedeutet den Einbau sekundärer Stützelemente, die nur bei einem Ausfall eingreifen und so einen katastrophalen Absturz verhindern, ohne unter normalen Betriebsbedingungen aktiv zu sein. Zu den praktischsten Redundanzmaßnahmen, die bei der Gestaltung robuster Formenregale mit Schubladen verwendet werden, gehören:
Die Angabe von Redundanzfunktionen erhöht die Kosten – typischerweise 12–18 % der Kosten für den Schubladenmechanismus –, aber dies ist die geeignete Vergleichsbasis, nicht die Gesamtkosten des Racks. Angesichts der Haftung und der Betriebsunterbrechung bei einem Werkzeugabfall mit Werkzeugen im Wert von Hunderttausenden Yuan sind die technischen Investitionen einfach zu rechtfertigen.
Die Effizienz der Formenerkennung und -entnahme ist ein immer wiederkehrender betrieblicher Engpass in Einrichtungen, die mehr als 30–50 Formen lagern, selbst wenn das physische Lagersystem gut konzipiert ist. Der inhärente Vorteil des schubladenartigen Formenregals – dass jede Form ihre eigene Schublade belegt, die einzeln entnommen und überprüft werden kann – kommt erst dann voll zur Geltung, wenn das Identifikationssystem die Lokalisierung der richtigen Schublade ermöglicht, ohne dass mehrere Schubladen nacheinander geöffnet werden müssen.
Die physische Beschriftung ist die Grundlage: ein Etikettenhalter, der an der Vorderseite jeder Schublade angebracht ist und sichtbar ist, wenn man sich der gangseitigen Seite des Regals nähert. Die praktische Anforderung besteht darin, dass Etiketten in der Umgebung des Formraums lesbar bleiben müssen – Ölnebel, Feuchtigkeit und gelegentliche Stöße machen Papieretiketten in Kunststoffhaltern nach sechs bis zwölf Monaten unzuverlässig. Gravierte Edelstahlschilder oder eloxierte Aluminiumplatten mit lasermarkiertem Inhalt sind die geeignete Spezifikation für Umgebungen mit regelmäßiger Kühl- oder Trennmittelbelastung.
Die RFID-Integration auf Schubladenebene wird zunehmend in Betrieben eingesetzt, die Formen mit kurzen Produktionszyklen und häufigen Umrüstungen verwalten. Ein in die Vorderseite der Schublade eingebetteter oder daran befestigter RFID-Tag wird von einer festen Antenne an der Vorderseite des Regalgangs oder einem Handlesegerät gelesen und verknüpft so den physischen Schubladenstandort ohne manuelles Scannen mit der Formenverwaltungsdatenbank. Die wichtigste Integrationsanforderung besteht darin, dass die Position des RFID-Tags in allen Schubladen des Systems konsistent bleiben muss – Abweichungen von mehr als 20–30 mm von der Mitte der Antennenlesezone verringern die Lesezuverlässigkeit in Umgebungen mit hohem Metallgehalt, in denen die Signalreflexion bereits eine Herausforderung darstellt. Dank unserer hauseigenen Forschungs- und Entwicklungskapazitäten und der anpassbaren Schubladenfertigung sind wir in der Lage, RFID-kompatible Schubladenfronten mit standardisierten Etikettentaschen als werkseitig integrierte Option und nicht als Nachrüstung vor Ort zu entwerfen.
Barcode- und QR-Code-Systeme bilden den Mittelweg – geringere Infrastrukturkosten als RFID und haltbarer als Papieretiketten, wenn sie mit UV-stabiler Tinte auf metallbeschichtetem Polyesterpapier gedruckt werden. Ein mit einem Tablet oder einem mobilen WMS-Terminal verbundener Handscanner ermöglicht die Standortbestätigung vor dem Ausfahren der Schublade und verringert so das Risiko, die falsche Form in einer Einrichtung zu entnehmen, in der mehrere ähnlich aussehende Werkzeugsätze gelagert sind.
Formenregalsysteme mit Schubladen, insbesondere solche, die für mehrere Etagen schwerer Formen konfiguriert sind, erzeugen Bodenlastkonzentrationen, die häufig über dem liegen, was Standard-Lagerbodenplatten ohne technischen Eingriff aushalten können. Ein zweistufiges Formenregal, das 3.000 kg Formen in jeder der sechs Schubladen pro Regal lagert, trägt eine potenzielle Gesamtregallast von 36.000 kg – ohne das Gewicht der Rackstruktur – verteilt auf vier Grundplattengrundflächen. Der Bodendruck unter jeder Bodenplatte kann 80–100 Tonnen pro Quadratmeter überschreiten, wenn die Bodenplatten klein und die Betonplatte dünn ist.
Der erste Schritt in jedem Planungsprozess für die Installation von Formgestellen ist die Einholung der Bodenlastbescheinigung des Statikers für den Installationsbereich – nicht der allgemeinen Spezifikation der Bodenkapazität des Gebäudes, bei der es sich in der Regel um eine gleichmäßig verteilte Nennlast handelt, die kein Punktlastverhalten widerspiegelt. Punktlasten unter den Grundplatten der Regale verhalten sich hinsichtlich der Durchstanzspannung in der Bodenplatte anders als verteilte Lasten, und ältere Lagerböden, die für eine verteilte Last von 5 Tonnen pro Quadratmeter ausgelegt sind, können bei einer konzentrierten Grundplattenlast von 20 Tonnen anfällig für Durchstanzungen sein, selbst wenn das Gesamtgewicht innerhalb der verteilten Tragfähigkeit liegt.
Wenn die Bodenkapazität begrenzt ist, umfassen die praktischen Lösungen:
Korrosion von Formoberflächen während der Lagerung ist eine der kostspieligsten und vermeidbarsten Formen von Werkzeugschäden in Produktionsanlagen, wird jedoch häufig ausschließlich auf die unzureichende Anwendung von Korrosionsinhibitoren zurückgeführt und nicht als Problem der Lagerumgebung untersucht. Das schubladenartige Formenregaldesign beeinflusst die Mikroumgebung um gelagerte Formen in einer Weise, die die Oberflächenoxidation entweder beschleunigt oder verzögert, unabhängig davon, welche Rostschutzmittel vor der Lagerung auf die Formoberfläche aufgetragen werden.
Kondensation ist in den meisten Formenlagerumgebungen der Hauptauslöser für Korrosion. Formen mit großer thermischer Masse – insbesondere große Druckgusswerkzeuge, die nach heißen Produktionszyklen gelagert werden – kühlen langsam ab und durchlaufen den Taupunkt der Umgebungsluft, wenn ihre Oberflächentemperatur sinkt. Wenn die Luft, die die Form in einer geschlossenen oder halbgeschlossenen Schublade umgibt, nur begrenzt zirkulieren kann, kondensiert Feuchtigkeit auf der Formoberfläche und bleibt über einen längeren Zeitraum in Kontakt. Rack-Designs mit geschlossenen Schubladengehäusen – solide Seitenwände und obere Abdeckungen – erzeugen stehende Lufteinschlüsse, die diesen Effekt im Vergleich zu Racks mit offenem Rahmen, die eine Umgebungsluftzirkulation um gelagerte Formen ermöglichen, verschlimmern.
Zu den praktischen Konstruktionsmerkmalen, die das Korrosionsrisiko bei der Aufbewahrung von Formen in Schubladen verringern, gehören:
Was die Regalkonstruktion nicht ausgleichen kann, ist eine unzureichende Oberflächenbehandlung vor der Lagerung. Die Umhüllung mit einer VCI-Folie (Vapour-Phase Corrosion Inhibitor), ein auf alle unlackierten Oberflächen aufgetragenes Rostschutzöl und ein versiegelter Trennfugenschutz bleiben der wichtigste Schutz gegen Schimmelkorrosion bei der Lagerung. Der Beitrag des Gestells besteht darin, Bedingungen zu schaffen, unter denen diese Behandlungen effektiv wirken können – was bedeutet, dass Kondensation, Kontamination und angesammelte Feuchtigkeitskontaktzeit minimiert werden, anstatt lediglich einen trockenen Boden zu schaffen, auf dem sich der Schimmel absetzen kann.
Der Schubladenausfahrweg ist ein Spezifikationsparameter, der häufig auf eine runde Zahl – 600 mm, 800 mm oder Vollauszug – eingestellt wird, ohne dass eine systematische Analyse der tatsächlichen Verfahrstrecke erfolgt, die zum sicheren Heben und Handhaben der Formen in der jeweiligen Einrichtung erforderlich ist. Eine zu geringe Fahrstrecke ist eine häufige Ursache für Handhabungsschwierigkeiten und Verletzungsrisiken. Eine zu hohe Verfahrstrecke erhöht das Auslegermoment des Führungssystems und kann die Tragfähigkeit des Gestells für ein bestimmtes Formgewicht überschreiten.
Der minimal erforderliche Schubweg der Schublade wird durch die Geometrie der Form, die Art der verwendeten Hebevorrichtung und den verfügbaren freien Raum vor dem Regal bestimmt. Die maßgebliche Berechnung umfasst drei Variablen:
Ein systematischer Ansatz besteht darin, eine maßstabsgetreue Zeichnung der vollständig ausgefahrenen Schublade mit in Position gebrachter Form anzufertigen, die Annäherungsgeometrie des Kranhakens und die Ganggrenze zu überlagern und zu überprüfen, ob sowohl die Hebefreiräume als auch die Gangausstiegsanforderungen bei der gewählten Verfahrstrecke erfüllt sind. Diese Zeichnungsübung dauert weniger als eine Stunde und beseitigt die häufigste Beschwerde nach der Installation bei schubladenartigen Formenständern – dass die Schublade nicht weit genug herausragt, um einen sicheren Kraneingriff mit den Werkzeugen zu ermöglichen.
Unser professionelles Team
Ist bereit, Sie zu unterstützen.


 Hersteller von Lagerregalen