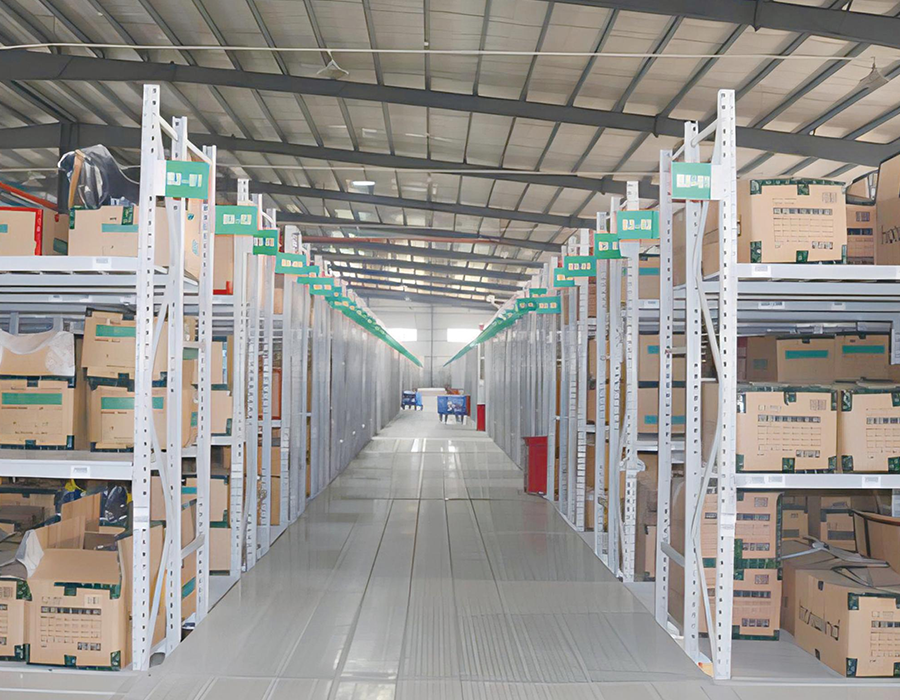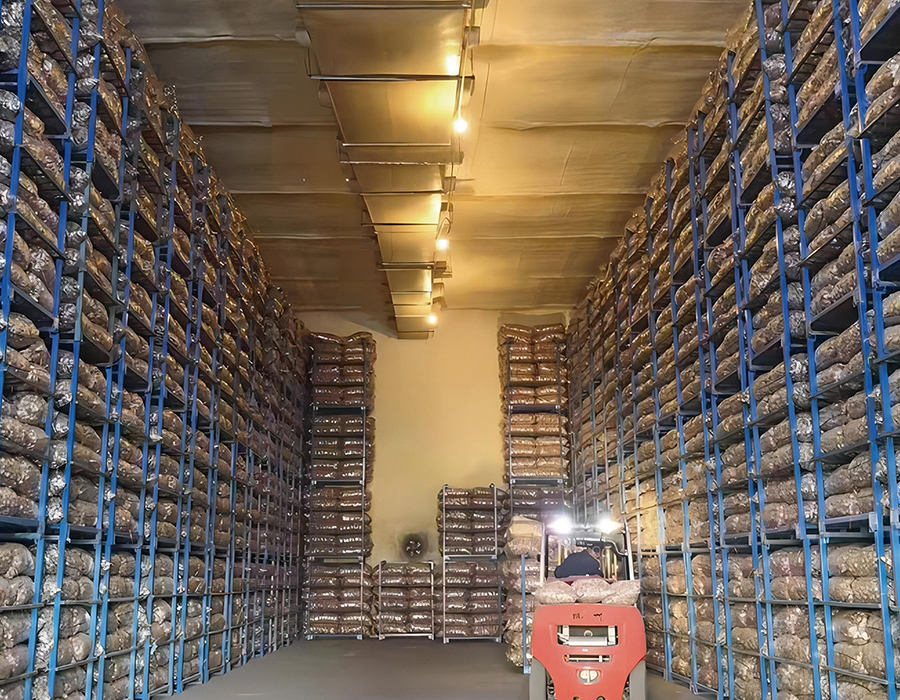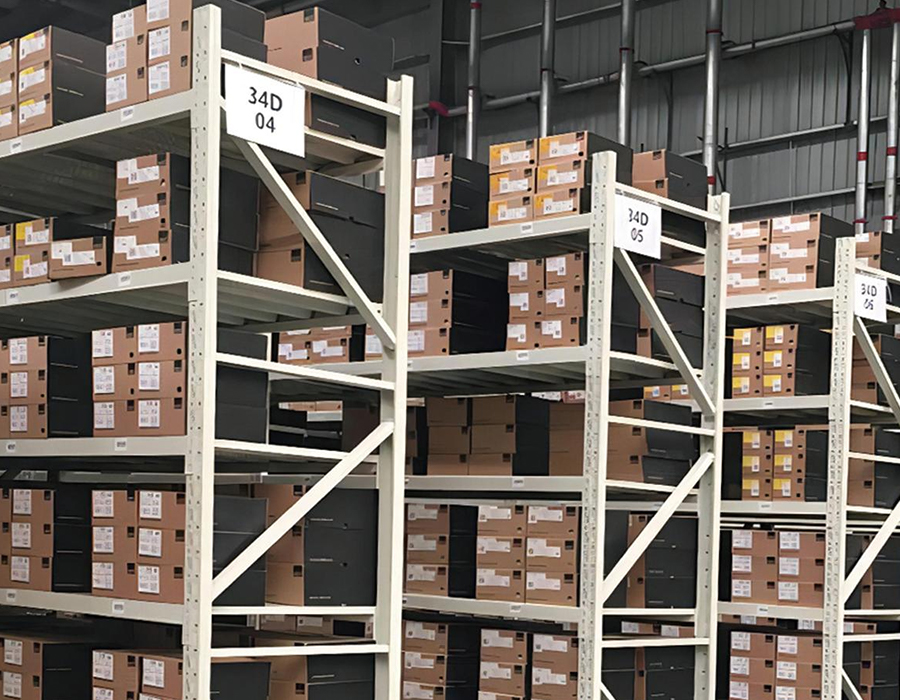
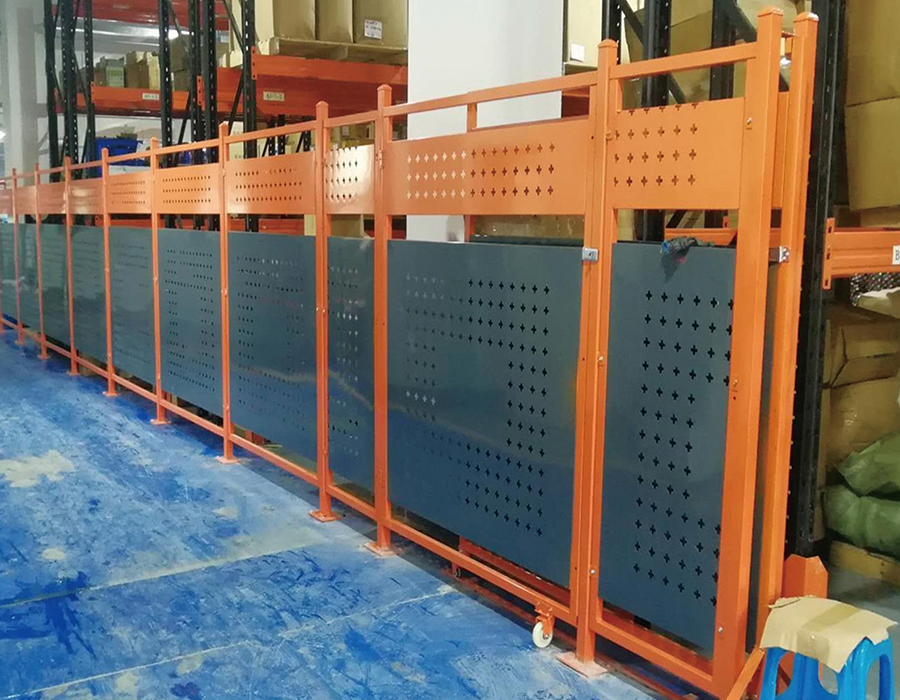
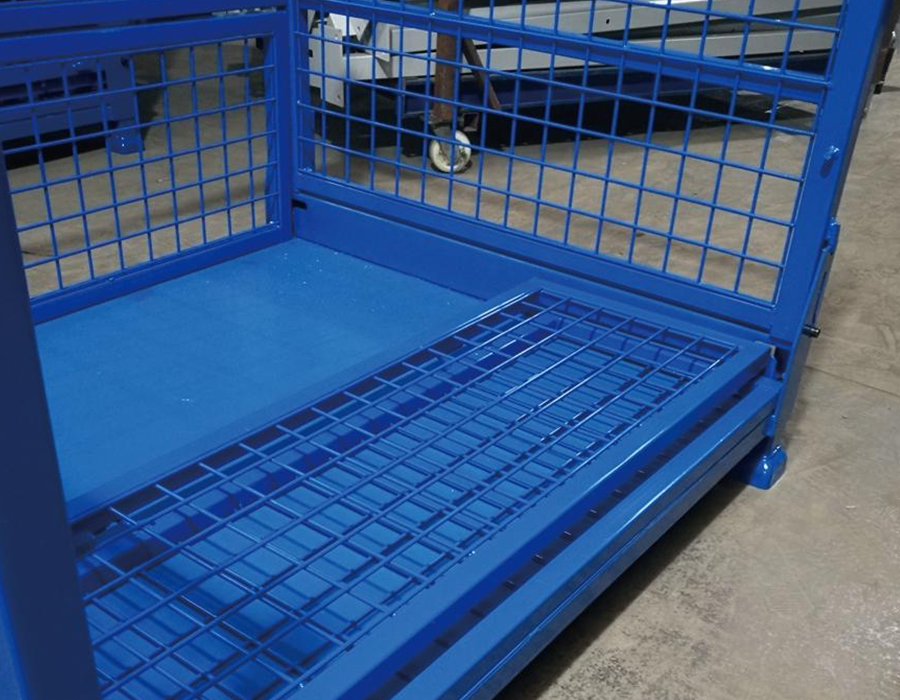
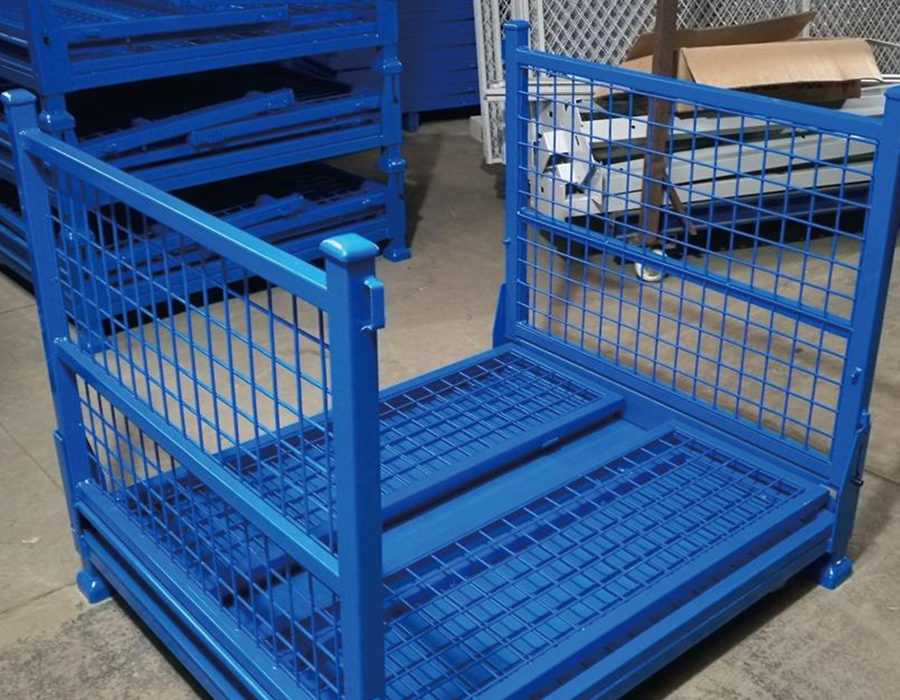
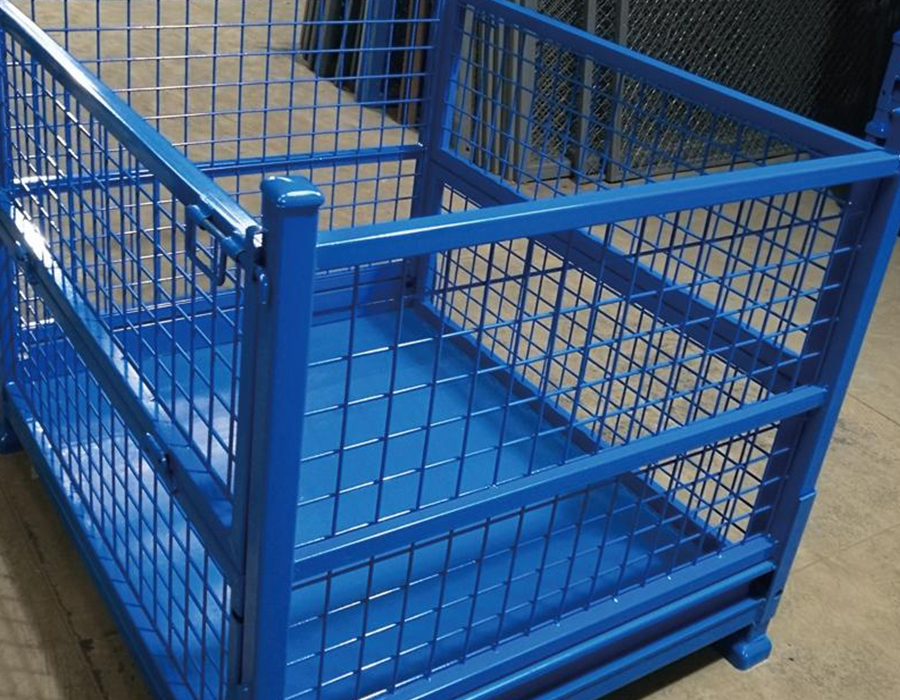
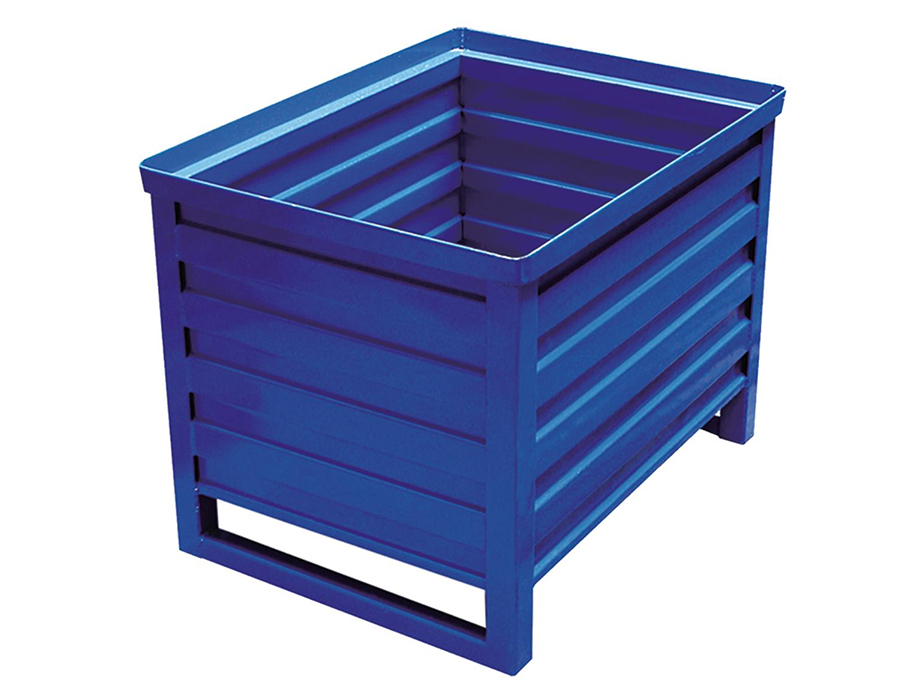
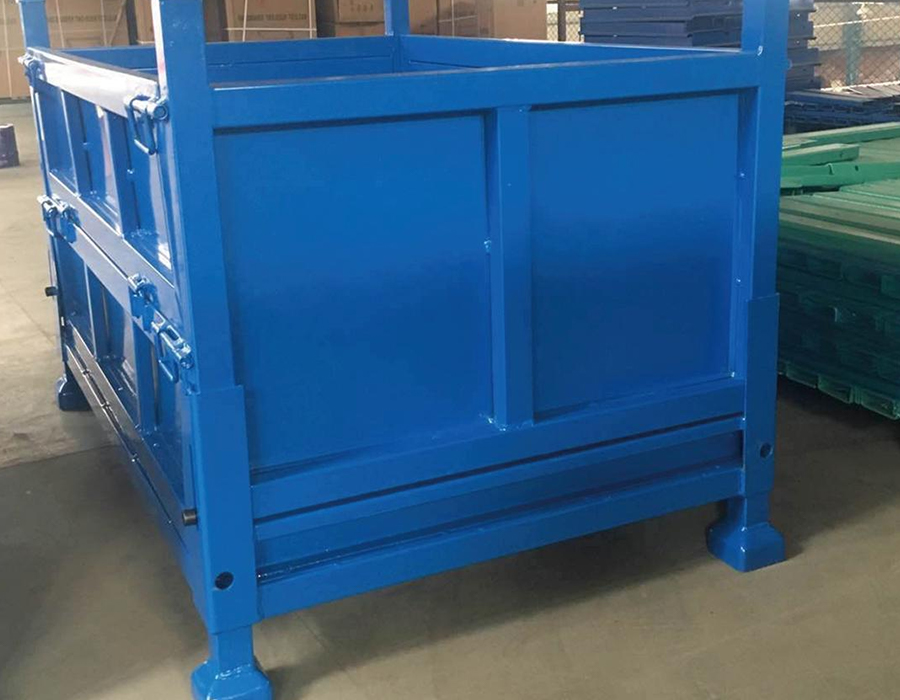
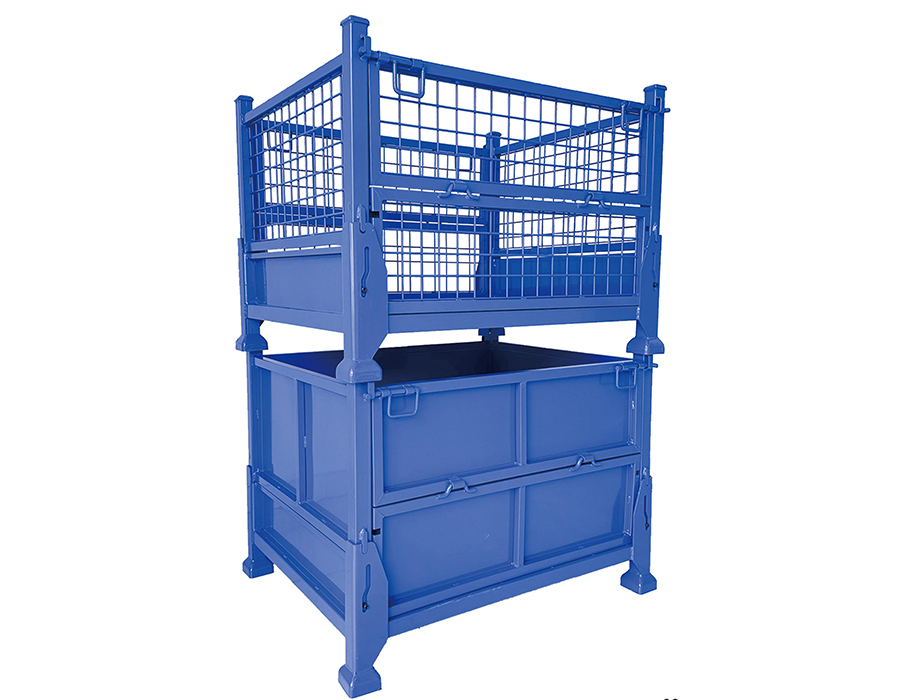
Anhui Huijian Intelligent Equipment Co., Ltd. mit Sitz in Guangde, Anhui, ist ein führender Spezialist in der Lagerregalbranche. Wir widmen uns der Bereitstellung hochwertiger Werkstattmaterialregale und Umschlagkörbe, um Unternehmen bei der Verwirklichung einer standardisierten und intelligenten Lagerverwaltung zu unterstützen.
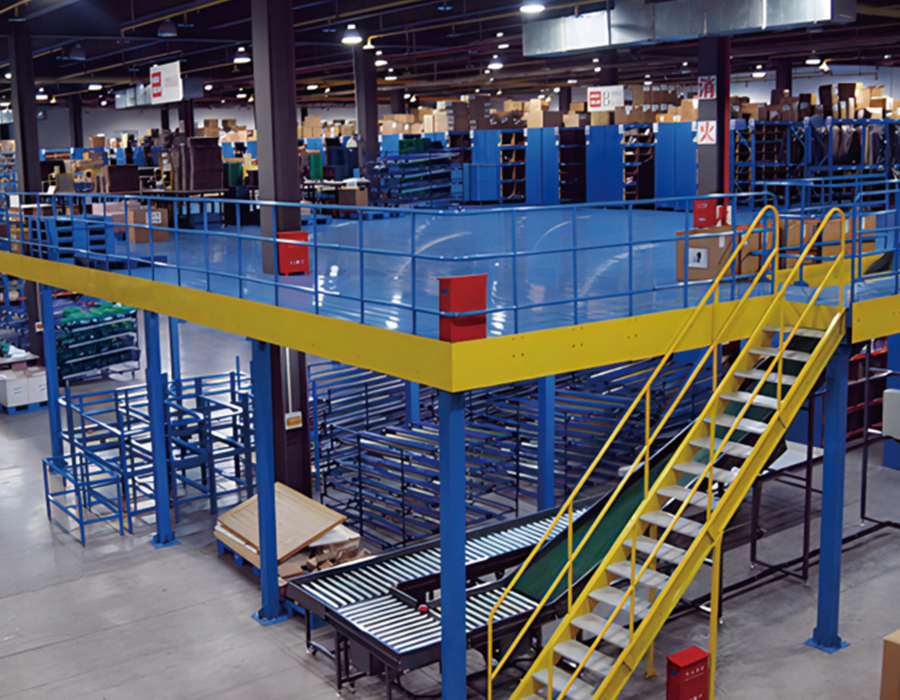
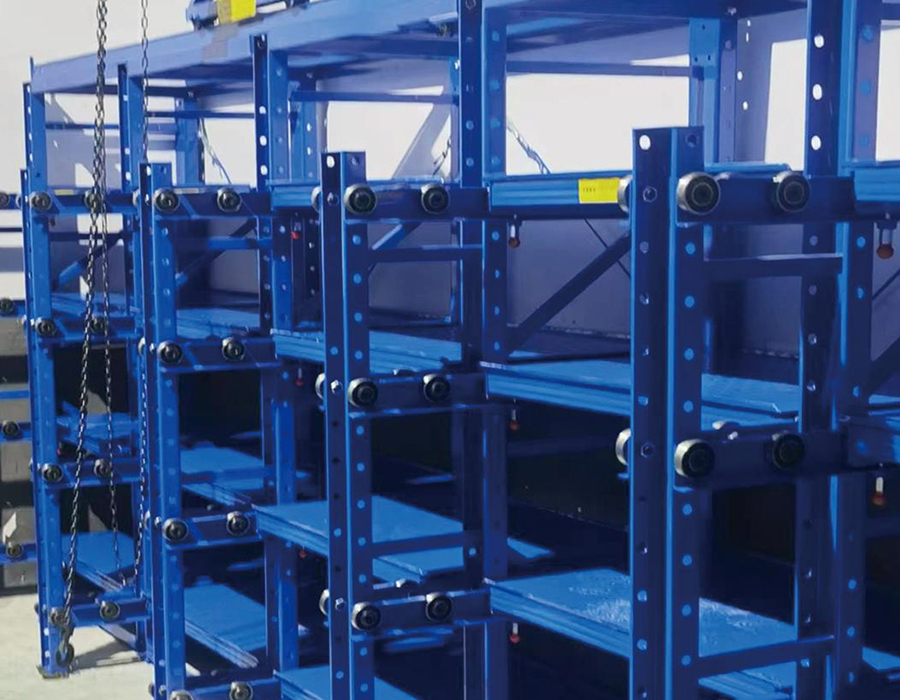
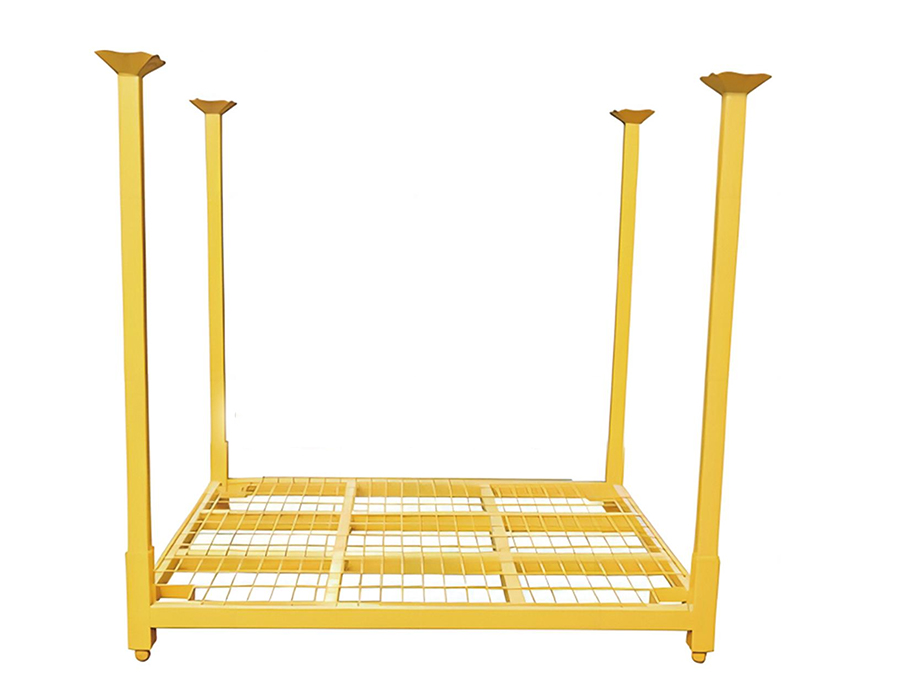
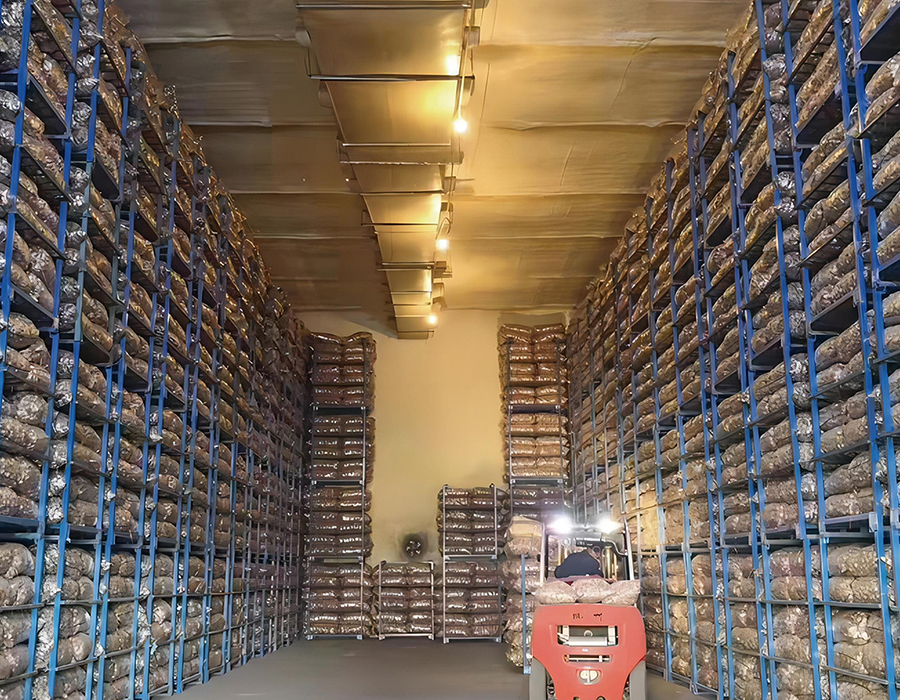
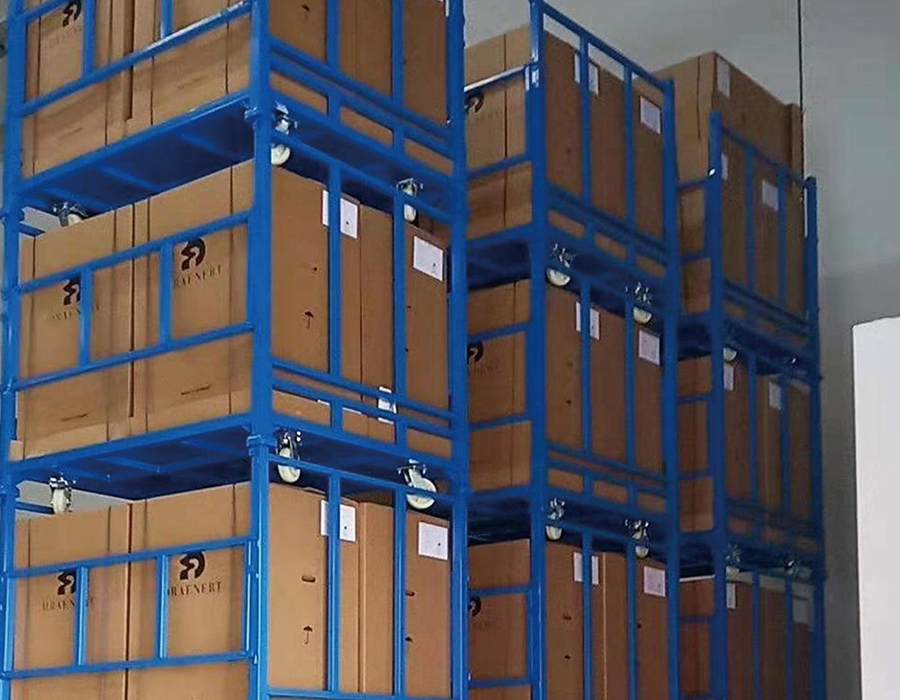
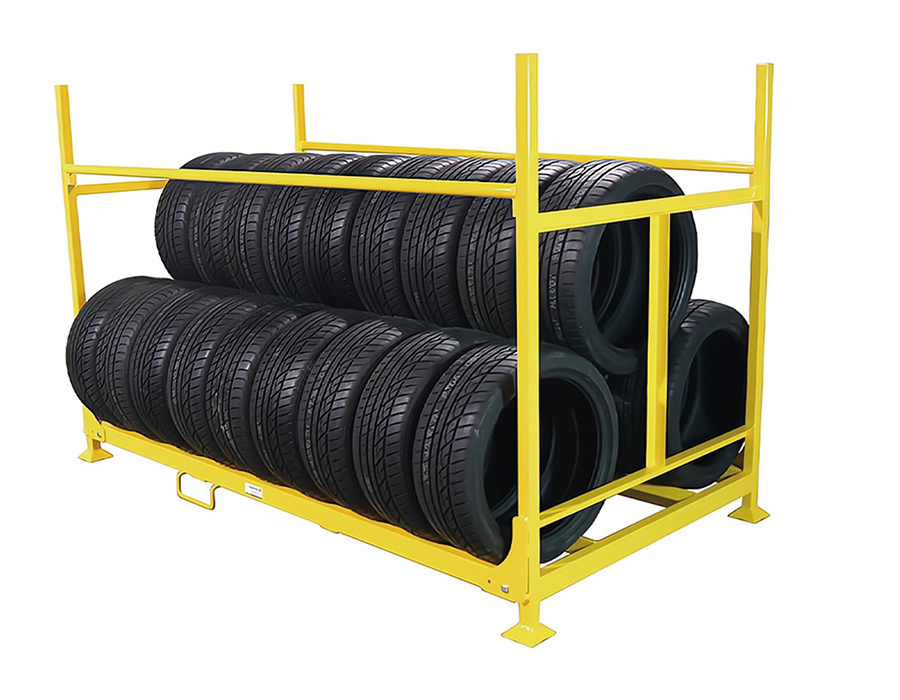
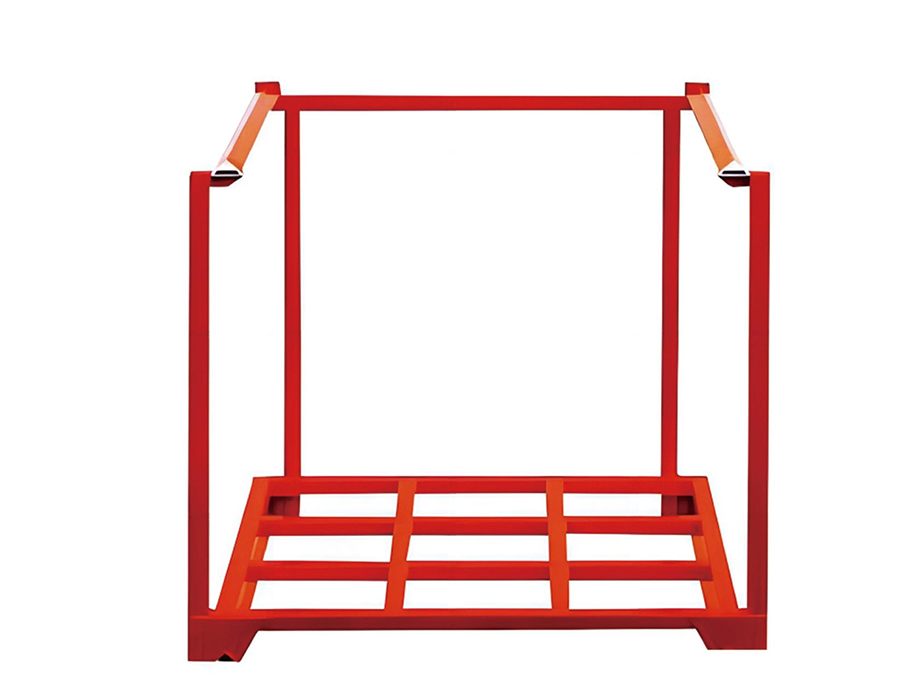
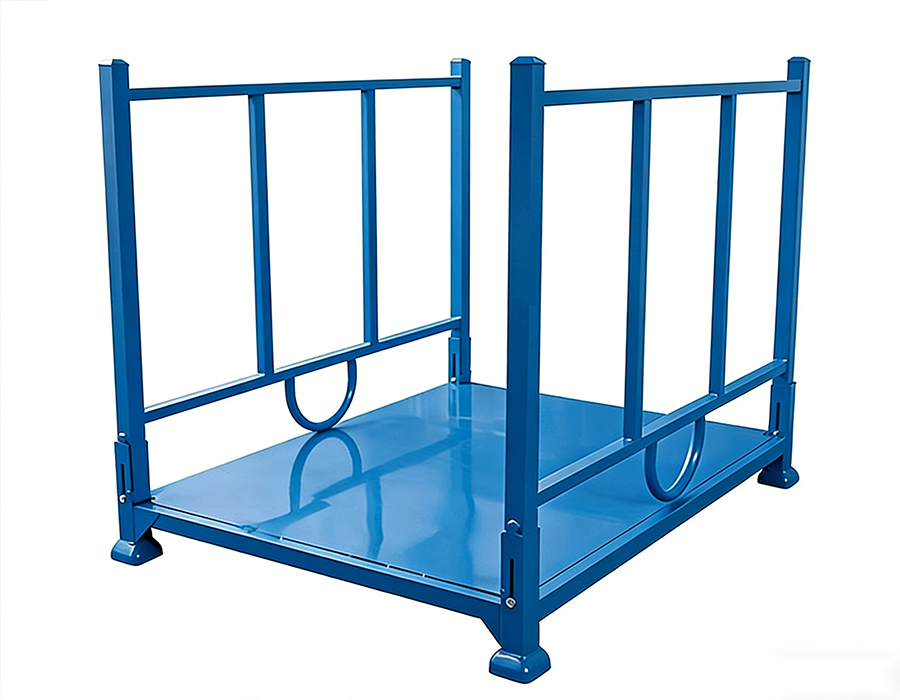
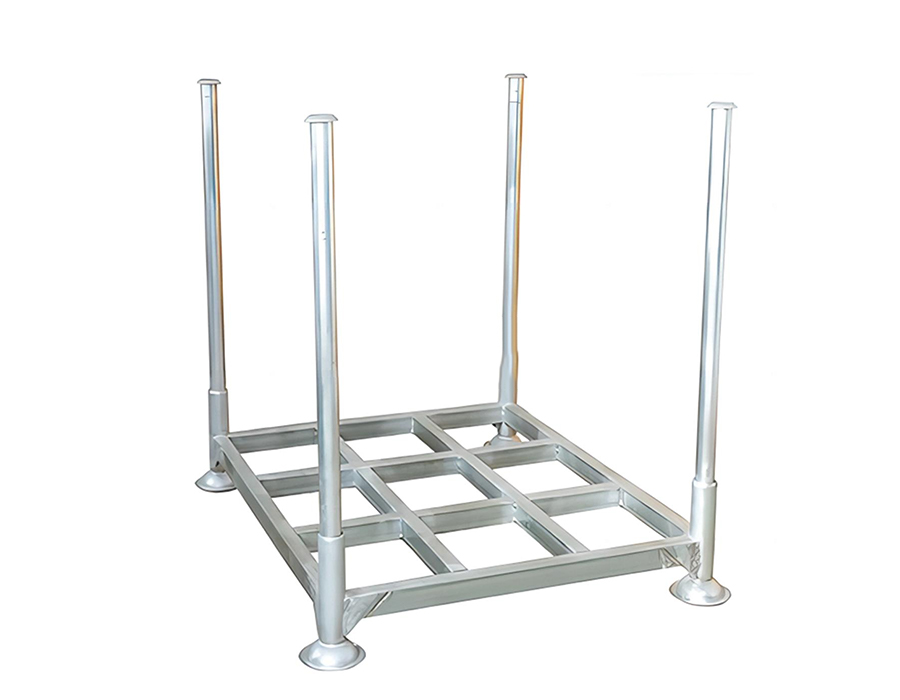
Unser vielfältiges Produktsortiment umfasst Kühllager-Stapelregale, faltbare Regale, In-Tube-Stapelregale und umgekehrte Gitterregale, die für verschiedene industrielle Logistik- und Umschlaganforderungen entwickelt wurden. Unsere Regale verfügen über eine vollständig montierte Struktur und bieten eine außergewöhnliche Tragfähigkeit und Korrosionsbeständigkeit sowie einstellbare Schichthöhen für maximale Flexibilität bei der Lagerung. Insbesondere ermöglichen die faltbaren und stapelbaren Konstruktionen eine Lagerung mit hoher Dichte im beladenen Zustand und einen minimalen Platzbedarf im leeren Zustand, wodurch die Grundfläche in der Werkstatt effektiv optimiert wird. Darüber hinaus sind unsere Werkstatt-Wendekörbe (erhältlich in Gitter- und Plattenausführung) mit Gabelstaplern kompatibel, was den Materialfluss in der Produktionslinie erheblich beschleunigt.
Mit einer 43.000 m² großen Produktionsanlage und 6 fortschrittlichen Produktionslinien unterhält Huijian Intelligent eine jährliche Kapazität von 180.000 Sets. Wir halten uns strikt an das Qualitätsmanagementsystem ISO9001:2015 und gewährleisten eine strenge Kontrolle von der Rohstoffinspektion bis zur Endproduktion für garantierte Haltbarkeit und Stabilität. Von der ersten Planung und dem maßgeschneiderten Design bis hin zur professionellen Installation und After-Sales-Wartung bieten wir einen umfassenden technischen Service aus einer Hand zur Unterstützung Ihres Unternehmens.
Stellen Sie sich ein Lager am Ende einer Schicht vor: Paletten mit fertigen Waren warten im Wa...
Lesen Sie mehrWenn ein Gabelstapler eine volle Palette auf einen Regalträger fallen lässt, erfährt die Struk...
Lesen Sie mehrAnhui Huijian Intelligent Equipment Co., Ltd. empfing kürzlich eine Delegation von Vertretern ein...
Lesen Sie mehrWarum Formenständer ein zentrales Workflow-Tool sind In jeder Produktionsumgebung, die a...
Lesen Sie mehrWas sind leichte Steckregale? Leichte Steckregale ist eine Art Lagerregal, das für die A...
Lesen Sie mehrLagerregale für Industriewerkstattmaterial erfüllen eine grundlegend andere betriebliche Funktion als Lagerregale: Sie befinden sich innerhalb oder unmittelbar neben Produktionslinien, was bedeutet, dass Zugriffshäufigkeit, Entnahmegeschwindigkeit und ergonomische Reichweite sich direkt auf den Ausgabedurchsatz und nicht nur auf die Lagereffizienz auswirken. Die Auswahl einer Regaltypologie allein auf der Grundlage der Tragfähigkeit und Stellfläche – ohne Modellierung des Materialflussmusters, das das Regal unterstützen muss – führt zu Lagerkonfigurationen, die das Material technisch aufnehmen, aber Reibung bei der Handhabung erzeugen, die Produktionszyklen verlangsamt und die Ermüdung des Bedieners erhöht.
Der entscheidende Unterschied besteht zwischen statischer Speicherung und dynamischem Fluss. Materialien mit Hochfrequenzentnahme – Befestigungselemente, Verbrauchsmaterialien, für den sofortigen Gebrauch bereitgestellte Unterbaugruppen – erfordern Regale, die für die Entnahme in einer einzigen Bewegung konfiguriert sind, ohne dass benachbarte Artikel neu positioniert werden müssen. Schwerkraftbeschickte Durchlaufregale, geneigte Behältersysteme und offene Kragarmregale erfüllen alle diese Anforderung durch unterschiedliche Mechanismen: Durchlaufregale verwenden geneigte Rollen, um das Material nach jeder Entnahme automatisch vorwärts zu bewegen; Schrägbehältersysteme verwenden Regale mit festem Winkel, die Kleinteile an der Vorderseite sichtbar und zugänglich halten. Kragarmregale ermöglichen einen ungehinderten seitlichen Zugriff auf lange Stangen, Strangpressteile oder Rohre, ohne dass Hindernisse um die Säule herum manövriert werden müssen. Materialien mit geringerer Entnahmehäufigkeit, aber hohem Einzelgewicht – rohe Gussteile, schwere Werkzeuge, große Spulenbestände – werden besser durch Flachdeck- oder Schubladenregale bedient, die in der Nähe von Materialtransportgeräten positioniert sind, wo der Zugang mit Gabelstaplern oder Kränen Vorrang vor ergonomischen Überlegungen zur Reichweite hat.
Das Werkstattlayout bestimmt auch, ob der Zugang zum Rack einseitig oder doppelseitig erfolgen muss. In Produktionslinien mit Bedienerstationen auf beiden Seiten des Lagerregals erhöht der beidseitige Zugang – bei dem das Regal auf beiden Seiten offen ist – die Anzahl der von jeder Station aus zugänglichen Aufnahmepositionen erheblich. Einseitige Regale, die mit der Rückseite an einer Wand aufgestellt werden, gewinnen die Bodentiefe zurück, beschränken jedoch den Zugangsfluss in eine Richtung, was zu Engpässen führt, wenn mehrere Bediener gleichzeitig auf benachbarte Materialien zugreifen müssen. Durch die Ermittlung der Anforderungen an die Zugriffsrichtung vor Abschluss der Rack-Spezifikation wird verhindert, dass einseitige Racks häufig an Positionen installiert werden, an denen ein beidseitiger Zugriff betriebsbedingt unerlässlich war.
Industriewerkstätten, in denen Stanzpressen, CNC-Bearbeitungszentren, Schmiedeanlagen oder Hochgeschwindigkeits-Montageautomatisierungen untergebracht sind, erzeugen kontinuierliche und periodische Vibrationen, die sich durch die Gebäudestruktur auf jedes Lagerregal übertragen, das am Werkstattboden verankert ist oder auf ihm ruht. Diese Vibrationsbelastung fehlt in den standardmäßigen Rack-Belastungswerten, die unter statischen Testbedingungen ermittelt werden, gänzlich, ist jedoch in jeder Betriebsstunde eines Racks, das in der Nähe von Produktionsmaschinen installiert ist, vorhanden und führt zu Ermüdungsschäden an Schweißverbindungen und Befestigungsverbindungen, die unter rein statischen Betriebsbedingungen strukturell einwandfrei wären.
Der Mechanismus vibrationsinduzierter Regalschäden konzentriert sich auf zwei Stellen: Schweißverbindungen zwischen Regalhalterungen und Ständersäulen sowie die Ankerbolzenverbindungen am Regalboden. Schweißverbindungen in Standard-Werkstatt-Materiallagerregalen sind für statische Scher- und Zugbelastungen ausgelegt; Bei zyklischer Belastung durch Vibration kommt es zu Wechselspannungen, die Ermüdungsrisse an den Schweißnähten auslösen – der geometrischen Diskontinuität am Rand der Schweißnaht, wo die Spannungskonzentration am höchsten ist. Die Entstehung von Ermüdungsrissen an Schweißnähten unter zyklischer Belastung erfordert Spannungsamplituden, die weit unter der Streckgrenze des Materials liegen. Das bedeutet, dass eine Verbindung, die unter statischer Belastung strukturell ausreichend erscheint, nach Tausenden von Vibrationszyklen bei Spannungsniveaus Risse entwickeln kann, die bei einer einzelnen Lastanwendung niemals zu sichtbaren Verformungen führen würden.
Praktische Gegenmaßnahmen für Racks, die in Werkstattumgebungen mit starken Vibrationen installiert werden, lassen sich in zwei Kategorien einteilen: Isolierung und Verstärkung. Anti-Vibrations-Isolationspads – dichte Gummi- oder Elastomer-Verbundhalterungen, die unter den Rack-Basisfüßen platziert werden – dämpfen die vom Boden in die Rackstruktur übertragene Vibrationsamplitude um 40–70 %, abhängig von der Pad-Steifigkeit und der vorherrschenden Vibrationsfrequenz. Zu den Verstärkungsmaßnahmen gehören die Festlegung von Vollschweißnähten anstelle von Kehlnähten an den Verbindungen zwischen Halterung und Stütze, das Anbringen von Knotenblechen an stark beanspruchten Verbindungsstellen und die Verwendung von Sicherungsscheiben oder Schraubensicherungsmitteln an allen Schraubverbindungen, die sich andernfalls unter Vibrationen zunehmend lösen würden. Die Inspektionsintervalle für Regale in Umgebungen mit starken Vibrationen sollten auf die Hälfte des Standardintervalls für statische Lagerinstallationen festgelegt werden, wobei besonderes Augenmerk auf den Zustand der Schweißnähte und die Aufrechterhaltung des Drehmoments der Ankerschrauben gelegt werden sollte.
Die räumliche Beziehung zwischen einem Materiallagerregal in einer Industriewerkstatt und der Arbeitsposition des Bedieners ist sowohl ein technisches Problem menschlicher Faktoren als auch ein Problem der Lagerplanung. Materialien, die außerhalb der komfortablen Reichweite des Bedieners platziert werden – der dreidimensionalen Zone, die ohne übermäßiges Beugen des Oberkörpers, Anheben der Schulter oder seitliches Treten erreichbar ist – erfordern Haltungsanpassungen, die während einer Produktionsschicht kumulativ zur Belastung des Bewegungsapparates beitragen. Bei sich wiederholenden Montagevorgängen, bei denen Bediener Dutzende oder Hunderte Male pro Schicht auf die Regallager zugreifen, hat die ergonomische Qualität der Regalpositionierung einen messbaren Einfluss sowohl auf die Gesundheit des Bedieners als auch auf die nachhaltige Produktionsgeschwindigkeit.
Die für die Positionierung von Werkstattregalen relevanten ergonomischen Reichweitenbereiche werden relativ zur Standposition des Bedieners und zur normalen Arbeitshöhe definiert. Für einen stehenden Bediener von durchschnittlicher Statur:
Lagerregale für Werkstattmaterial werden häufig in Höhen installiert, die das Lagervolumen pro Stellfläche maximieren, ohne Rücksicht auf diese Zonen – wobei Materialien auf eine Höhe von 2.000 mm oder 2.200 mm gestapelt werden, um vertikalen Platz freizugeben. Dies eignet sich für Archiv- oder Pufferbestände, auf die selten zugegriffen wird, ist jedoch eine kontraproduktive Designwahl für Materialien, auf die mehrmals pro Schicht zugegriffen wird. Die Beschränkung der Active-Pick-Rackhöhe auf 1.600 mm und die Akzeptanz der reduzierten Lagerdichte pro Stellfläche ist ein legitimer Kompromiss in der ergonomischen Technik, wenn ein Zugriff mit hoher Wiederholungszahl die entscheidende betriebliche Anforderung ist.
Kragarmregale sind die geeignete strukturelle Lösung für die Lagerung von langem Stangenmaterial, Strangpressprofilen, Rohren, Blechen, Holz und anderen Materialien, deren Länge sie mit Standardregalen mit Feld und Balken nicht kompatibel macht. Die Mechanik der Kragarmlagerung – bei der horizontale Arme aus einer zentralen vertikalen Säule herausragen, ohne dass Querträger die gesamte Länge der Lagerzone behindern – beseitigt die Handhabungseinschränkungen, die entstehen, wenn lange Materialien beim Be- und Entladen an vertikalen Hindernissen vorbeigeführt werden müssen. Das strukturelle Verhalten von Kragarmen unter Last ist jedoch komplexer als bei herkömmlichen Regal-Träger-Anordnungen, und eine falsche Angabe der Armlänge, der Armkapazität oder des Säulenquerschnitts führt leichter zu Durchbiegung, Säulenumkippen oder Versagen der Basisverbindung als entsprechende Fehler bei herkömmlichen Regalen.
Die entscheidende strukturelle Wirkung in einem Kragarmregalarm ist Biegung und nicht Scherung oder Druck. Ein an seiner Spitze belasteter Kragarm erzeugt an der Arm-Säulen-Verbindung ein Biegemoment, das dem Produkt aus Armlast und Armlänge entspricht – ein Verhältnis, das bedeutet, dass eine Verdoppelung der Armlänge die erforderliche Verbindungsfestigkeit für die gleiche Last vervierfacht, nicht verdoppelt. Lange Arme, die schwere Materialien tragen, erzeugen daher sehr große Momente an der Säulenverbindung, denen sowohl die Armhalterungsschweißung als auch der Säulenabschnitt gleichzeitig standhalten müssen. Säulenabschnitte für Schwerlast-Kragarmregale in der Werkstatt verwenden typischerweise I-Profile oder C-Profile, deren starke Achse in der Ebene der Armbelastung ausgerichtet ist. Bei falscher Ausrichtung kann derselbe Säulenabschnitt nur ein Viertel des Biegewiderstands der starken Achse aufweisen.
Bei der Säulenbasiskonstruktion für Kragarmregale müssen Kippmomente berücksichtigt werden, die im Verhältnis zur Grundfläche des Regals einzigartig groß sind. Im Gegensatz zu Regalregalen, bei denen die Säulen hauptsächlich auf Druck belastet werden, unterliegen freitragende Säulen aufgrund des von den belasteten Armen übertragenen Moments einer erheblichen Biegung an der Basis. Dieses Basismoment erzeugt eine Auftriebskraft auf den zugseitigen Basisanker, die bei stark belasteten und langen Armen betragsmäßig die Drucksäulenlast übersteigen kann. Grundplatten für Kragarmregale müssen so dimensioniert und verankert sein, dass sie dieser Auftriebskraft standhalten und nicht nur der Druckbelastung auf der Grundfläche – eine Unterscheidung, die in allgemeinen Spezifikationen, die Standarddetails der Regalgrundverankerung an Kragarmanwendungen anpassen, regelmäßig vernachlässigt wird.
Lean Manufacturing Pull-Systeme – Kanban, Zwei-Behälter-Nachschub und Min-Max-Bestandskontrolle – stellen spezifische physische Anforderungen an Werkstatt-Materiallagerregale, die Standardkatalogkonfigurationen ohne Modifikation selten erfüllen. Die Kernanforderung eines Pull-Systems besteht darin, dass das Lagerregal den Bestandsstatus ohne aktive Zählung oder Systemabfragen sichtbar und umsetzbar macht: Ein Bediener, der das Regal betrachtet, sollte in der Lage sein, sofort festzustellen, ob der Lagerbestand ausreichend ist, sich dem Nachbestellniveau nähert oder erschöpft ist, und den Nachschub durch ein physisches Signal – eine Karte, einen leeren Behälter oder eine visuelle Markierung – auszulösen, ohne die Produktionsaufgabe zu unterbrechen.
Durchlaufregale – geneigte Rollen- oder Radschienensysteme, bei denen neues Material von hinten geladen und von vorne kommissioniert wird – sind die effektivste physische Infrastruktur für Zwei-Behälter- und FIFO-Kanban-Systeme. Wenn der vordere Behälter geleert ist, wird er entfernt, um den Nachschub auszulösen, und der hintere Behälter rollt nach vorne, um zur aktiven Entnahmeposition zu werden. Das Regal erzwingt physisch die FIFO-Rotation ohne Disziplinierung oder Etikettierung durch den Bediener: Das Material wird auf einer Seite zugeführt und auf der anderen Seite in der Reihenfolge wieder ausgegeben, in der es geladen wurde. Diese automatische Sequenzierung ist besonders wertvoll in Werkstattumgebungen, in denen Materialien mit Anforderungen an Haltbarkeitsdauer, Aushärtezeiten oder Chargenrückverfolgbarkeit gelagert werden – Klebstoffe, Schmierstoffe, Beschichtungen und Verbrauchsmaterialien, in denen die Verwendung des ältesten Bestands zuerst eine Qualitätssicherungsanforderung und nicht nur eine Bevorzugung des Bestands ist.
Für schwerere Werkstattmaterialien, die nicht durch den Schwerkraftfluss bewältigt werden können, wird die Nachfüllung in zwei Behältern mithilfe nebeneinander angeordneter Regalpositionen gleicher Kapazität implementiert, wobei an der Vorderseite jeder Position eine visuelle Trennwand und ein Kanban-Kartenhalter angebracht sind. Wenn die aktive Position aufgebraucht ist, wird die Kanban-Karte physisch entfernt und an den Versorgungspunkt – entweder das Hauptlager oder einen externen Lieferanten – geschickt, während der Bediener zur zweiten Position wechselt. Die Anforderung an die Regalkonstruktion besteht darin, dass beide Positionen von der Arbeitsseite des Bedieners aus gleichermaßen zugänglich sind, dass die Trennlinie zwischen den Positionen deutlich sichtbar und dauerhaft und kein bewegliches Etikett ist und dass der Kanban-Kartenhalter so positioniert ist, dass eine volle Karte vom Gang aus sichtbar ist, ohne sich der Regaloberfläche zu nähern. Unsere Materiallagerregale für Industriewerkstätten sind mit integrierten Kanban-Kartenhaltern und Farbzonenmarkierungen als Standardkonfigurationsoptionen erhältlich und wurden als Reaktion auf die Lean-Manufacturing-Anforderungen von Kunden aus der Automobil- und Elektronikproduktion in unserem Kundenstamm in Ostchina entwickelt.
Werkstattböden sind dynamisch aktiver als Lagerbereiche in Lagern – Gabelstapler, fahrerlose Transportfahrzeuge (FTS), Laufkräne und handbetriebene Karren operieren alle in unmittelbarer Nähe von Lagerregalen, und die kombinierten Auswirkungen von Bodenvibrationen, unbeabsichtigten Stößen und Luftdruckwellen durch schnelle Fahrzeugbewegungen erzeugen destabilisierende Kräfte auf freistehenden Regalen, die in statischen Lagerumgebungen nicht vorhanden oder nur minimal sind. Der Kippschutz für Materiallagerregale in Industriewerkstätten muss daher ein breiteres Spektrum destabilisierender Lastfälle abdecken, als die Standardspezifikationen für die Verankerung von Lagerregalen vorsehen.
Die zuverlässigste Kippschutzmaßnahme ist die direkte Bodenverankerung durch korrekt spezifizierte Ankerbolzen. Dadurch wird das Kipprisiko durch eine positive mechanische Rückhaltung eliminiert, anstatt sich auf das Eigengewicht des Racks und die Bodenreibung zu verlassen. Die Bedingungen des Werkstattbodens erschweren jedoch häufig die direkte Verankerung: Betonplatten können eingebettete Versorgungsleitungen, Heizelemente oder Bewehrungsmuster enthalten, die die Platzierung der Verankerung einschränken. Epoxidharzbeschichtete oder chemisch behandelte Böden können das Bohren verbieten. und Werkstattlayouts, die eine häufige Neupositionierung der Regale erfordern, machen dauerhafte Anker betrieblich unpraktisch. Wo eine direkte Verankerung nicht möglich ist, müssen alternative Strategien kombiniert werden, um eine gleichwertige Stabilität zu erreichen:
Lagerregale für industrielle Werkstattmaterialien Lagern Sie routinemäßig Materialien, die gesetzlichen Kontrollen unterliegen – brennbare Lösungsmittel, komprimierte Gase, reaktive Chemikalien, kontrollierte Substanzen, die in Oberflächenbehandlungsprozessen verwendet werden, und Materialien mit definierten Trennungsanforderungen gemäß Brandschutzbestimmungen oder Transportvorschriften. Die physische Konfiguration von Lagerregalen für Werkstattmaterial in Bereichen, die diese Materialien enthalten, muss nicht nur den Anforderungen an Ladung und Zugang genügen, sondern auch räumlichen Trennungsabständen, Eindämmungsbestimmungen und Belüftungsanforderungen, die durch die spezifische Gefahrenklassifizierung jedes gelagerten Materials und nicht durch die allgemeine Lagerungspraxis bestimmt werden.
Die Lagerung brennbarer Flüssigkeiten in Werkstattregalen stellt die häufigste Compliance-Herausforderung dar. Viele Betriebe lagern kleine Mengen brennbarer Reinigungslösungsmittel, Schmiermittel oder Klebstoffe in Standard-Werkstattregalen neben Produktionsanlagen und behandeln sie als gewöhnliche Verbrauchsmaterialien. Diese Vorgehensweise verstößt häufig gegen Brandschutzbestimmungen, die die Trennung brennbarer Flüssigkeiten von Zündquellen, die Eindämmung verschütteter Flüssigkeiten durch Auffangwannen oder spezielle Lagerschränke sowie Mengenbegrenzungen für die Menge an brennbarem Material, das im offenen Produktionsbereich gelagert werden darf, vorschreiben. Rack-Konfigurationen für die konforme Lagerung brennbarer Flüssigkeiten müssen über eine sekundäre Eindämmungskapazität verfügen – ummantelte Stahlwannen unter jeder Regalebene mit einem Rückhaltevolumen von mindestens 110 % des größten Behälters auf diesem Regal – und müssen in dem in der geltenden Brandnorm vorgeschriebenen Mindestabstand zu Wärmequellen, Schalttafeln und zünderzeugenden Geräten positioniert werden.
Für die Lagerung von Druckgasflaschen auf Werkstattregalen sind spezielle Flaschenrückhaltesysteme erforderlich – und nicht einfach die Flaschen auf einem Regal abzustellen und an der Vorderseite ein Seil festzubinden. Vertikal gelagerte Flaschen müssen einzeln durch eine Kette, einen Riemen oder eine Stange auf zwei Dritteln der Flaschenhöhe gesichert und an einem festen Strukturelement des Regals befestigt werden, das der seitlichen Kippkraft einer herunterfallenden Flasche standhalten kann. Horizontal gelagerte Flaschen erfordern Halterungen, die ein Wegrollen verhindern und die Ventilschutzkappe für Inspektionen zugänglich halten. Die gemischte Lagerung von Oxidationsmitteln und brennbaren Stoffen im selben Regal – auch in getrennten Regalpositionen – ist nach den meisten Brandschutz- und Sicherheitsvorschriften verboten und erfordert eine physische Trennung durch einen lichten Abstand von 3 Metern oder eine 30-minütige Brandschutztrennwand.
Fertigungsprozesse, die Qualitätsmanagementsystemen unterliegen – ISO 9001, IATF 16949, AS9100 und ähnliche Standards – stellen Anforderungen an die Rückverfolgbarkeit von Materialien, die sich direkt auf die physische Gestaltung und Anordnung von Lagerregalen für Werkstattmaterial auswirken. Das Lagersystem muss eine eindeutige Materialidentifizierung, Chargen- oder Chargentrennung, Quarantänetrennung und First-In-First-Out-Rotation auf eine Weise unterstützen, die durch Audits überprüfbar ist, ohne dass Bediener bei jeder Materialentnahme eine Abfrage an ein Computersystem durchführen müssen. Rack-Konfigurationen, die diese Anforderungen nicht physisch durchsetzen, sind auf die Einhaltung der Kennzeichnungs- und Platzierungsvorschriften durch den Bediener angewiesen – ein Zuverlässigkeitsmodus, der unter Produktionsdruck ständig zu Rückverfolgbarkeitsfehlern führt.
Die Chargentrennung ist die physikalisch anspruchsvollste Rückverfolgbarkeitsanforderung für die Regalkonstruktion. Wenn zwei Chargen desselben Materials mit unterschiedlichen Chargennummern, Hitzecodes oder Zertifizierungsdaten gleichzeitig gelagert werden müssen, muss das Regal physisch unterschiedliche Lagerplätze bieten – keine benachbarten Positionen auf demselben Regal, die nur durch ein Etikett getrennt sind – und muss eine versehentliche Vermischung während der Entnahme verhindern. Dedizierte Regalebenen pro Charge, getrennt durch sichtbare physische Trennwände mit integrierten Etikettenhaltern, sind die angemessene Mindestkonfiguration. Im Idealfall nimmt jede Charge einen physisch begrenzten Bereich ein – ein einzelnes Regalfach mit seitlichen Barrieren über die gesamte Höhe –, sodass eine entnommene Menge unabhängig vom Aufmerksamkeitsgrad des Bedieners nur aus einer identifizierbaren Charge stammen kann.
Das Design von Quarantäneregalen erfordert, dass nicht konforme oder verdächtige Materialien an einem Ort gelagert werden, der im Rahmen normaler Produktionsentnahmeabläufe physisch nicht zugänglich ist. Ein Quarantäne-Rack, das neben dem Standard-Produktionsmaterial-Rack positioniert ist und nur durch ein rotes Etikett oder eine Klebebandmarkierung gekennzeichnet ist, stellt ein Rückverfolgbarkeitsrisiko in jeder Umgebung dar, in der Produktionsdruck zu Abkürzungen führt. Eine wirksame Quarantänelagerung nutzt eine physische Zugangskontrolle – ein abschließbares Regalgehäuse, einen separaten Raum oder zumindest eine klar abgegrenzte physische Zone, die durch eine sichtbare Grenzmarkierung vom Produktionslagerbereich getrennt ist und nicht ohne absichtliche Aktion überschritten werden kann. Bei Huijian entwerfen wir Lagerregale für industrielles Werkstattmaterial mit speziellen Quarantänefachoptionen – abschließbare Abschnitte, die in die Hauptregalstruktur integriert sind – genau deshalb, weil die Rückverfolgbarkeitssysteme, die unsere Fertigungskunden betreiben, dieses Maß an physischer Durchsetzung und nicht nur Etikettierungsdisziplin erfordern. Unser 1.500 Quadratmeter großes Forschungs- und Entwicklungszentrum ermöglicht es uns, anwendungsspezifische Konfigurationen zu entwickeln, die diese betrieblichen Anforderungen als technische Lösungen und nicht als Modifikationen vor Ort erfüllen.
Unser professionelles Team
Ist bereit, Sie zu unterstützen.


 Hersteller von Lagerregalen